
空分压缩机在石油化工中的作用
阅读量:
在石油化工领域,空分压缩机是分离空气、制取工业气体的核心设备,其作用贯穿于气体生产、安全保障及工艺优化全流程,部分场景中会采用水润滑空压机以实现更清洁、高效的气体压缩。具体作用如下:
一、核心功能:分离空气,制取工业气体
空分压缩机通过多级压缩将空气压力提升至所需范围,配合后续的冷却、纯化、换热及精馏系统,将空气中的氧气、氮气、氩气等组分分离。这些气体是石油化工生产中的关键原料:
- 氧气:用于气化设备,将煤炭等原料转化为合成气,支撑化肥、甲醇等产品的生产。
- 氮气:作为惰性保护气体,防止设备或物料在高温、高压环境下发生氧化或爆炸。
- 氩气:用于焊接、金属加工等特殊工艺,保障产品质量。
二、安全保障:消除潜在风险,提升运行稳定性
在氧气生产环节,传统流程需通过外部氧气压缩机将低压氧气加压至用户所需压力,但氧气压缩机存在碳氢化合物积聚、爆炸等风险。而内压缩流程通过空分设备内部直接压缩液态氧,再蒸发为高压气体,彻底消除了氧气压缩机的使用,从而规避了潜在的安全隐患。
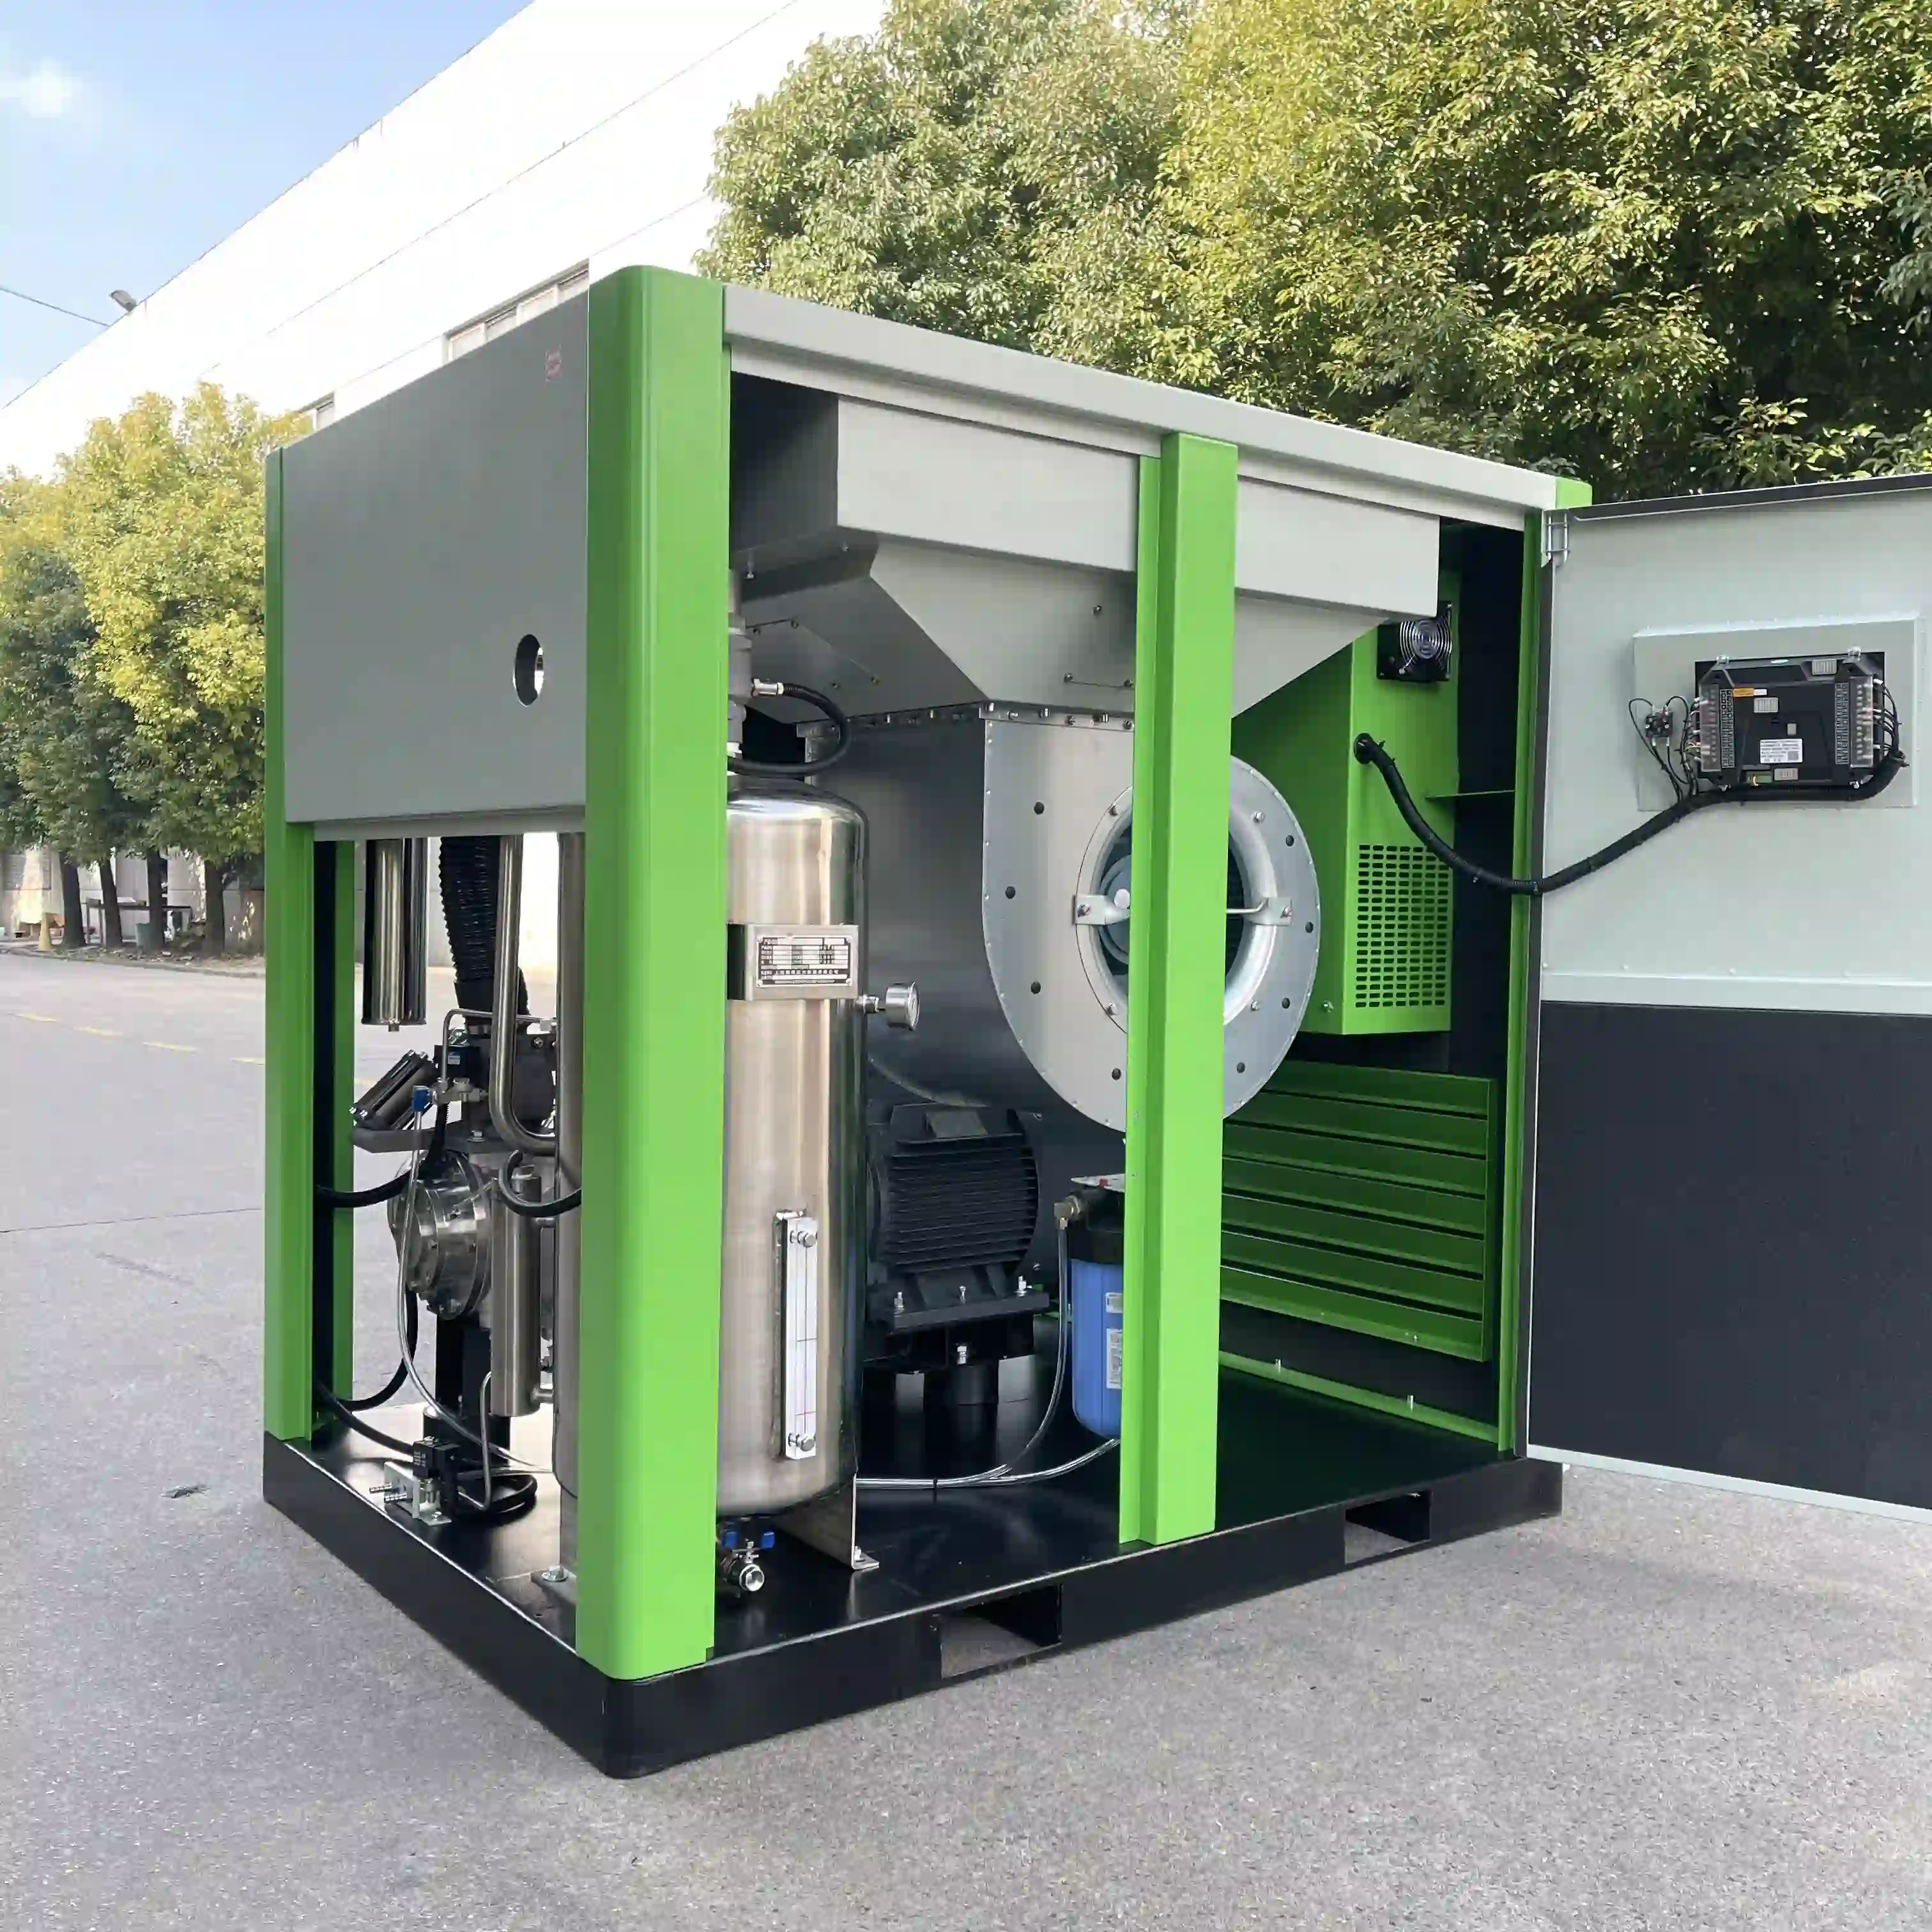
此外,水润滑空压机在空分压缩机中也有应用,其通过水作为润滑和冷却介质,避免了油污染的风险。在需要高纯度气体的石油化工工艺中,水润滑空压机能够确保压缩空气的绝对清洁,防止油分对气体质量造成影响,进一步提升了生产过程的安全性。
三、工艺优化:灵活适应需求,降低综合成本
空分压缩机可根据石油化工企业的实际需求,灵活选择内压缩或外压缩流程:
- 内压缩流程:适用于对安全性、能效要求较高的场景,如生产高纯度氧气、氮气。其通过液氧泵加压,能耗低于气体压缩机,且设备布局更紧凑,占地面积更小。
- 外压缩流程:适用于对初始投资敏感、追求技术成熟度的场景,如一般工业气体供应。其通过外部气体压缩机加压,设备维护更简便,成本更低。
水润滑空压机在工艺优化中也发挥着重要作用。其结构简单、维护方便,且运行过程中无需添加润滑油,减少了设备维护成本和停机时间。同时,水润滑空压机产生的压缩空气温度较低,有助于降低后续冷却系统的负荷,进一步节约能源。