
食品工厂无油或有油空压机的判断
阅读量:
在食品工厂中,推荐使用无油空压机,其判断依据及与有油空压机的对比分析如下:
一、无油空压机的核心优势
- 零油污染风险
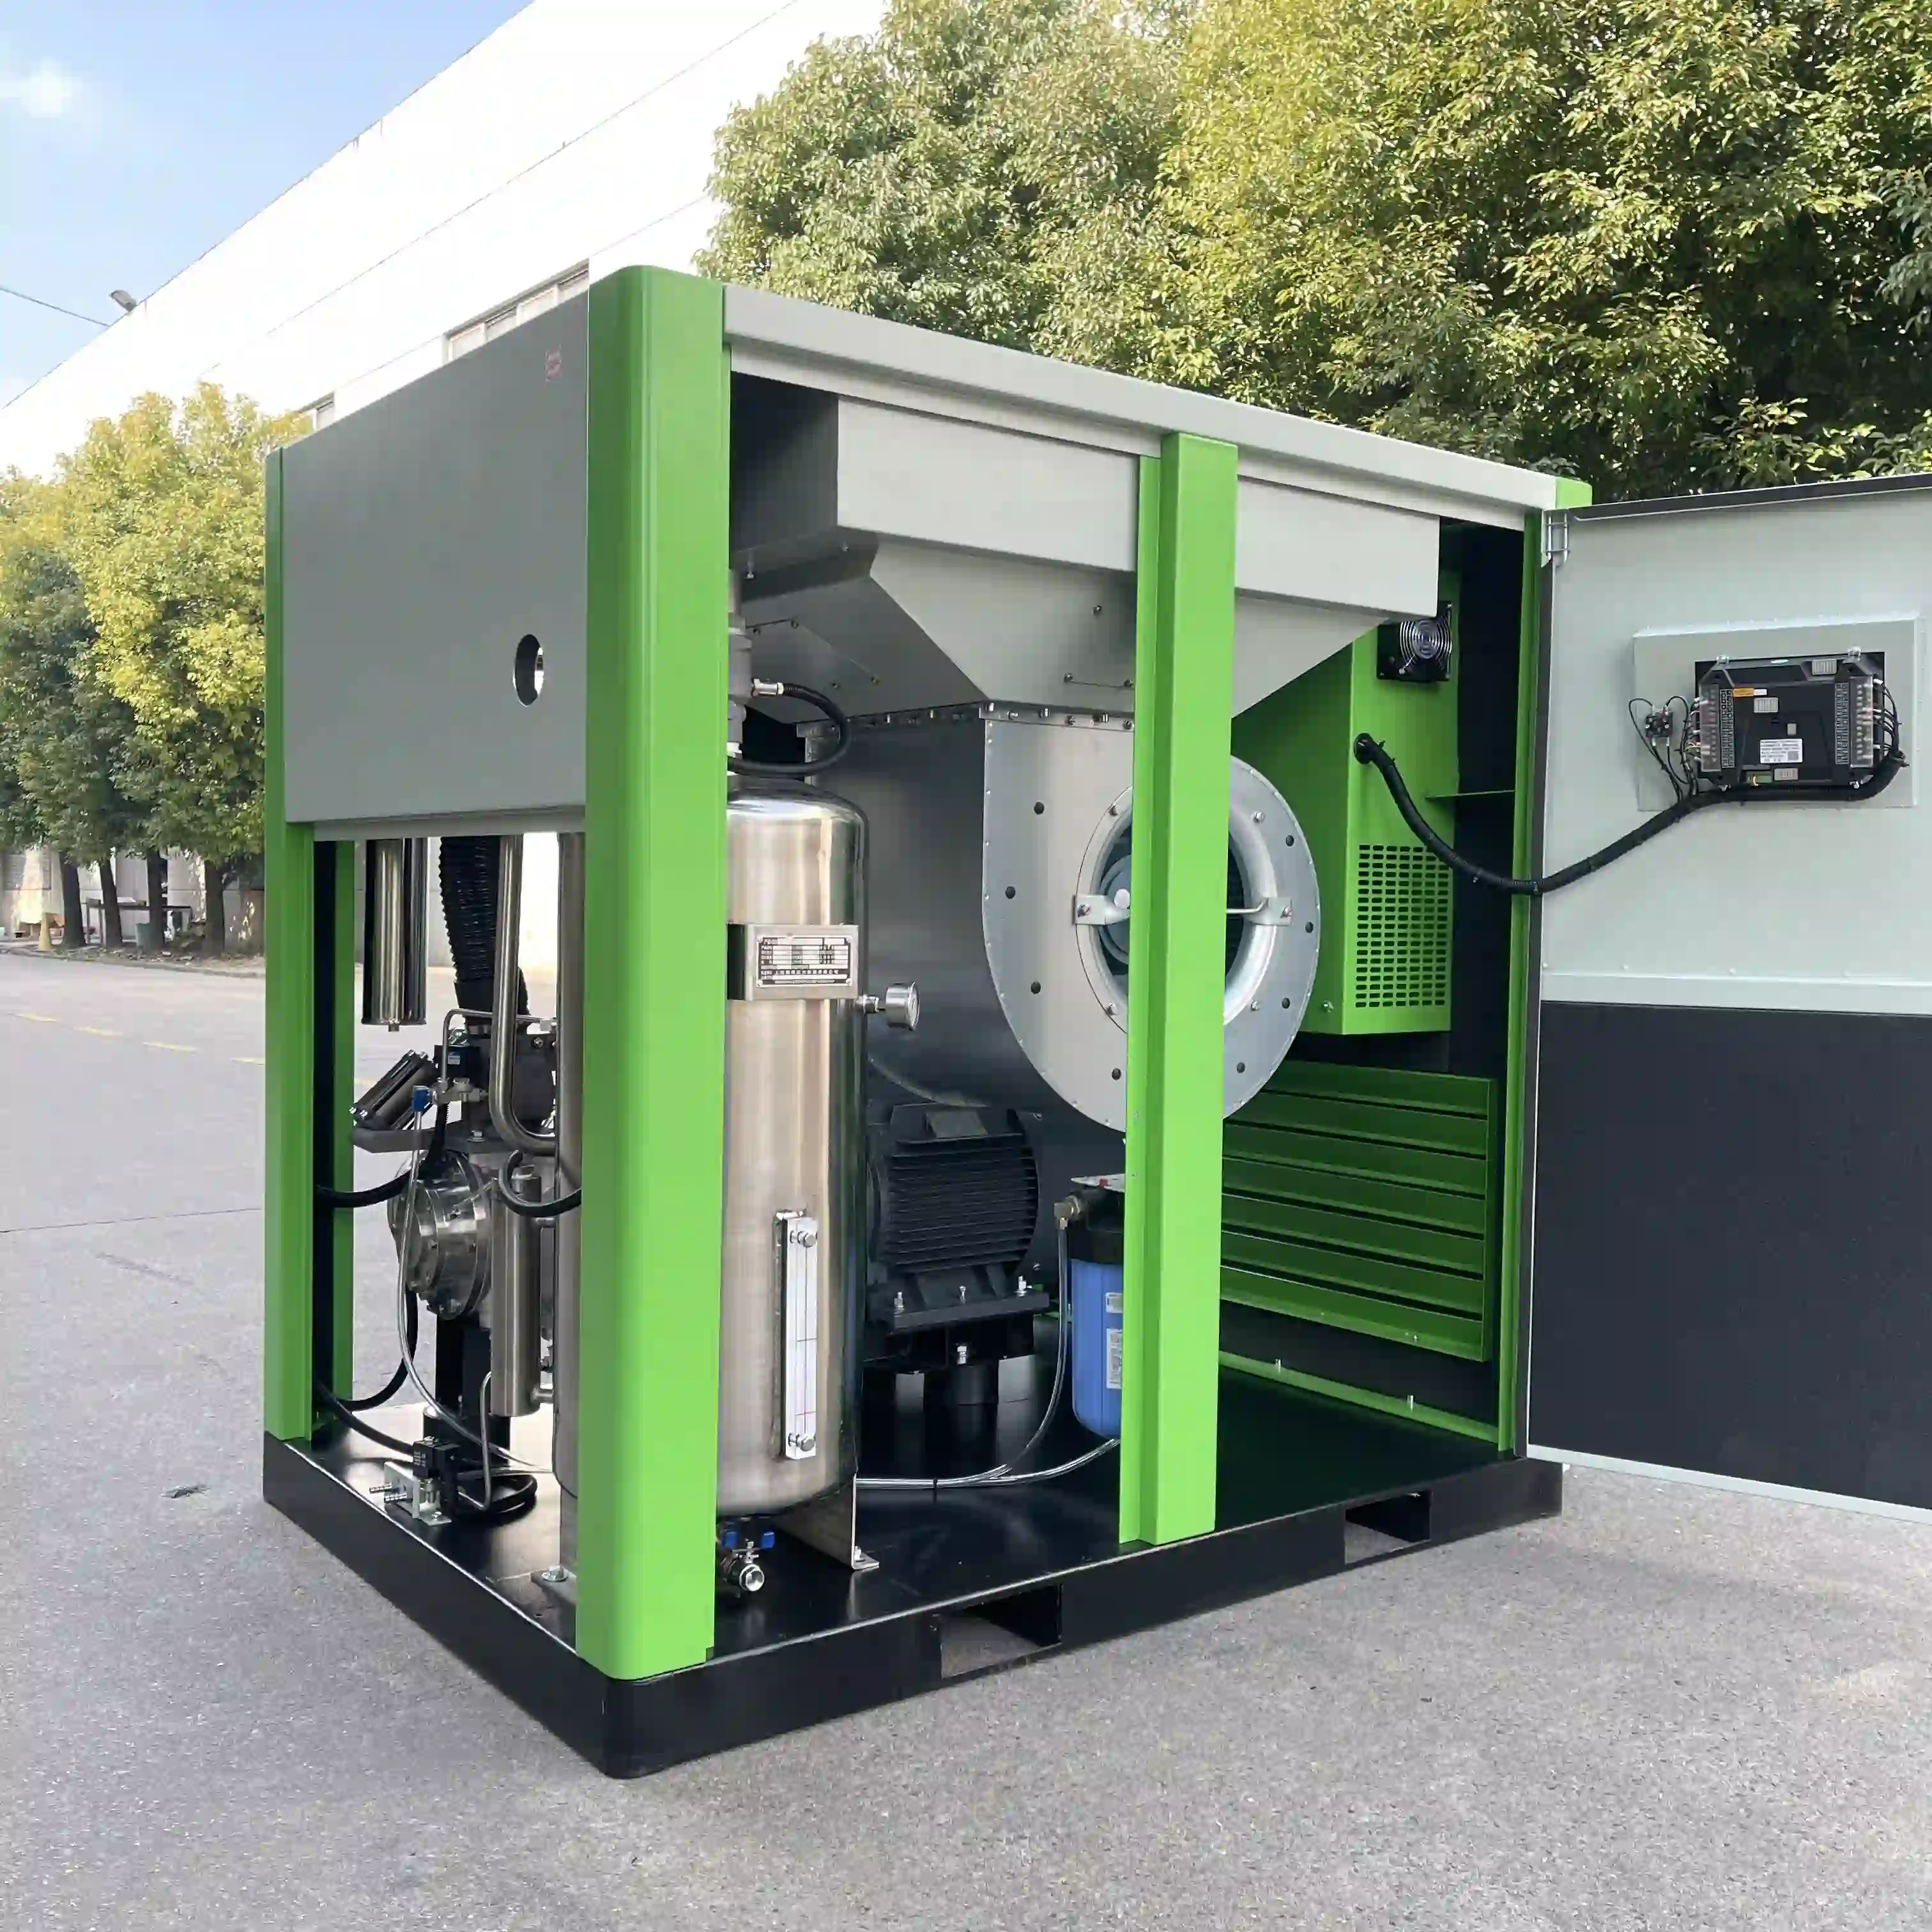
- 无油空压机通过特殊设计(如水润滑、自润滑材料)或技术(如磁悬浮轴承)实现压缩过程无油参与,确保压缩空气含油量极低(通常≤0.01mg/m³),符合ISO 8573-1 CLASS 0标准。
- 满足高洁净度需求
- 食品生产中,压缩空气直接接触原料(如搅拌、发酵)或间接接触(如包装、吹扫)时,需避免油分污染。无油空压机可确保空气纯净度,防止微生物滋生、产品变质或异味产生。
- 应用场景:
- 直接接触:原料搅拌、发酵供氧、氮气保鲜(PSA制氮装置对油污染物敏感)。
- 间接接触:瓶体与模具吹扫、气力输送(如奶粉、可可粉)、烘烤食品冷却。
- 降低维护成本与风险
- 无油空压机无需更换润滑油、油滤,维护更简单,且避免了油污染导致的设备故障(如滤芯堵塞、积碳自燃)。
二、有油空压机的局限性
- 油污染风险
- 有油空压机在运行中会产生油雾或油蒸汽,即使通过油气分离器,空气中仍可能含微量油分(通常≤3ppm)。若未配备高效过滤系统,油分可能渗入食品生产线,导致产品污染。
- 法规风险:欧盟《食品卫生法》(EC 852/2004)明确要求食品加工气源必须符合CLASS 0标准,国内头部企业已将CLASS 0认证作为供应商准入条件。
- 维护复杂性与成本
- 需定期更换润滑油、油滤、空滤,且润滑油泄漏或挥发可能对环境造成影响。
三、食品工厂的选型建议
- 优先选择无油空压机
- 直接接触场景:必须使用无油空压机,并配置后处理设备(如除菌过滤器、精密过滤器)以确保空气质量。
- 间接接触场景:推荐使用无油空压机,以降低污染风险,提升产品卫生标准。
- 不接触场景:可选用无油水润滑螺杆空压机,进一步降低潜在风险。
- 若必须使用有油空压机
- 需配备高效过滤和净化系统(如活性炭吸附、后置过滤器),确保输出空气符合食品级要求。
- 定期检测压缩空气质量,并建立严格的维护制度(如滤芯更换周期、油液检测)。
四、行业趋势与法规要求
- 技术升级:无油空压机性能持续进步,通过优化设计与新材料使用,降低能耗并提升压缩空气质量。结合智能控制技术,实现实时监控,确保生产安全。
- 法规趋严:随着《食品安全国家标准》对压缩空气质量要求的提升,无油空压技术已成为现代食品饮料工厂的“基础必选项”。