
机加工设备需要压缩空气吗
阅读量:
机加工设备通常需要压缩空气,其应用广泛且关键,具体需求及原因如下:
一、机加工设备对压缩空气的核心需求
- 动力驱动
- 气动工具:如气动扳手、气动砂轮、气动刻字机等,依赖压缩空气提供动力,具有重量轻、操作灵活、扭矩可调等优势,尤其适用于高强度、高频次作业场景。
- 气动夹具与定位装置:通过压缩空气驱动夹具快速夹紧或释放工件,提高装夹效率,确保加工精度。例如,在数控机床中,气动夹具可实现工件的快速定位与固定。
- 冷却与润滑
- 刀具冷却:压缩空气通过喷嘴吹向切削区域,降低刀具温度,延长刀具寿命,同时减少工件热变形,提高加工质量。
- 润滑辅助:部分设备将压缩空气与润滑油混合形成气雾,喷洒至摩擦部位,实现润滑与冷却的双重效果,适用于高速加工或精密加工场景。
- 清洁与吹扫
- 工件清洁:加工完成后,压缩空气用于吹扫工件表面的切屑、油污等杂质,确保后续工序(如检测、装配)的顺利进行。
- 设备维护:定期用压缩空气清理机床导轨、丝杠等部位的灰尘,保持设备精度,延长使用寿命。
- 自动化控制
- 气动控制系统:压缩空气作为传动介质,驱动气缸、气动阀等执行元件,实现设备的自动化动作(如工件搬运、分拣、装配)。
- 传感器与检测:部分气动传感器通过检测压缩空气的压力、流量等参数,反馈设备运行状态,实现故障预警或过程控制。
二、不同机加工设备对压缩空气的具体需求
| 设备类型 | 压缩空气用途 | 压力范围(MPa) | 流量需求(m³/min) | 质量要求 |
|---|---|---|---|---|
| 数控机床 | 刀具冷却、主轴密封、气动夹具驱动 | 0.5-0.7 | 0.1-0.5 | 含油量≤3mg/m³,含水量≤-40℃露点 |
| 加工中心 | 主轴冷却、刀库换刀、防护门开关 | 0.6-0.8 | 0.2-0.8 | 清洁度高,无杂质 |
| 冲压机 | 离合器控制、废料吹扫 | 0.4-0.6 | 0.5-1.5 | 压力稳定,响应速度快 |
| 激光切割机 | 辅助气体(如氮气、氧气)供应(需与压缩空气系统集成) | 1.0-2.5 | 2-10 | 纯度高(根据切割材料要求) |
| 3D打印设备 | 粉末清理、模型支撑结构去除 | 0.3-0.5 | 0.05-0.2 | 无油、无水、无杂质 |
三、压缩空气质量对机加工设备的影响
- 含油量
- 影响:油分附着在工件表面或设备内部,导致加工精度下降、刀具磨损加快,甚至引发电气故障(如短路)。
- 标准:一般要求含油量≤3mg/m³(即3ppm),精密加工需≤1mg/m³。
- 含水量
- 影响:水分与压缩空气中的杂质结合形成腐蚀性物质,损坏气动元件(如气缸、电磁阀),缩短设备寿命。
- 标准:通常要求压力露点≤-40℃(即水分含量极低),确保压缩空气干燥。
- 颗粒物
- 影响:固体颗粒(如灰尘、铁屑)进入气动系统,堵塞滤芯、划伤密封件,导致设备漏气或动作失灵。
- 标准:一般要求颗粒物直径≤5μm,精密加工需≤1μm。
四、解决方案与建议
- 配置专用压缩空气系统
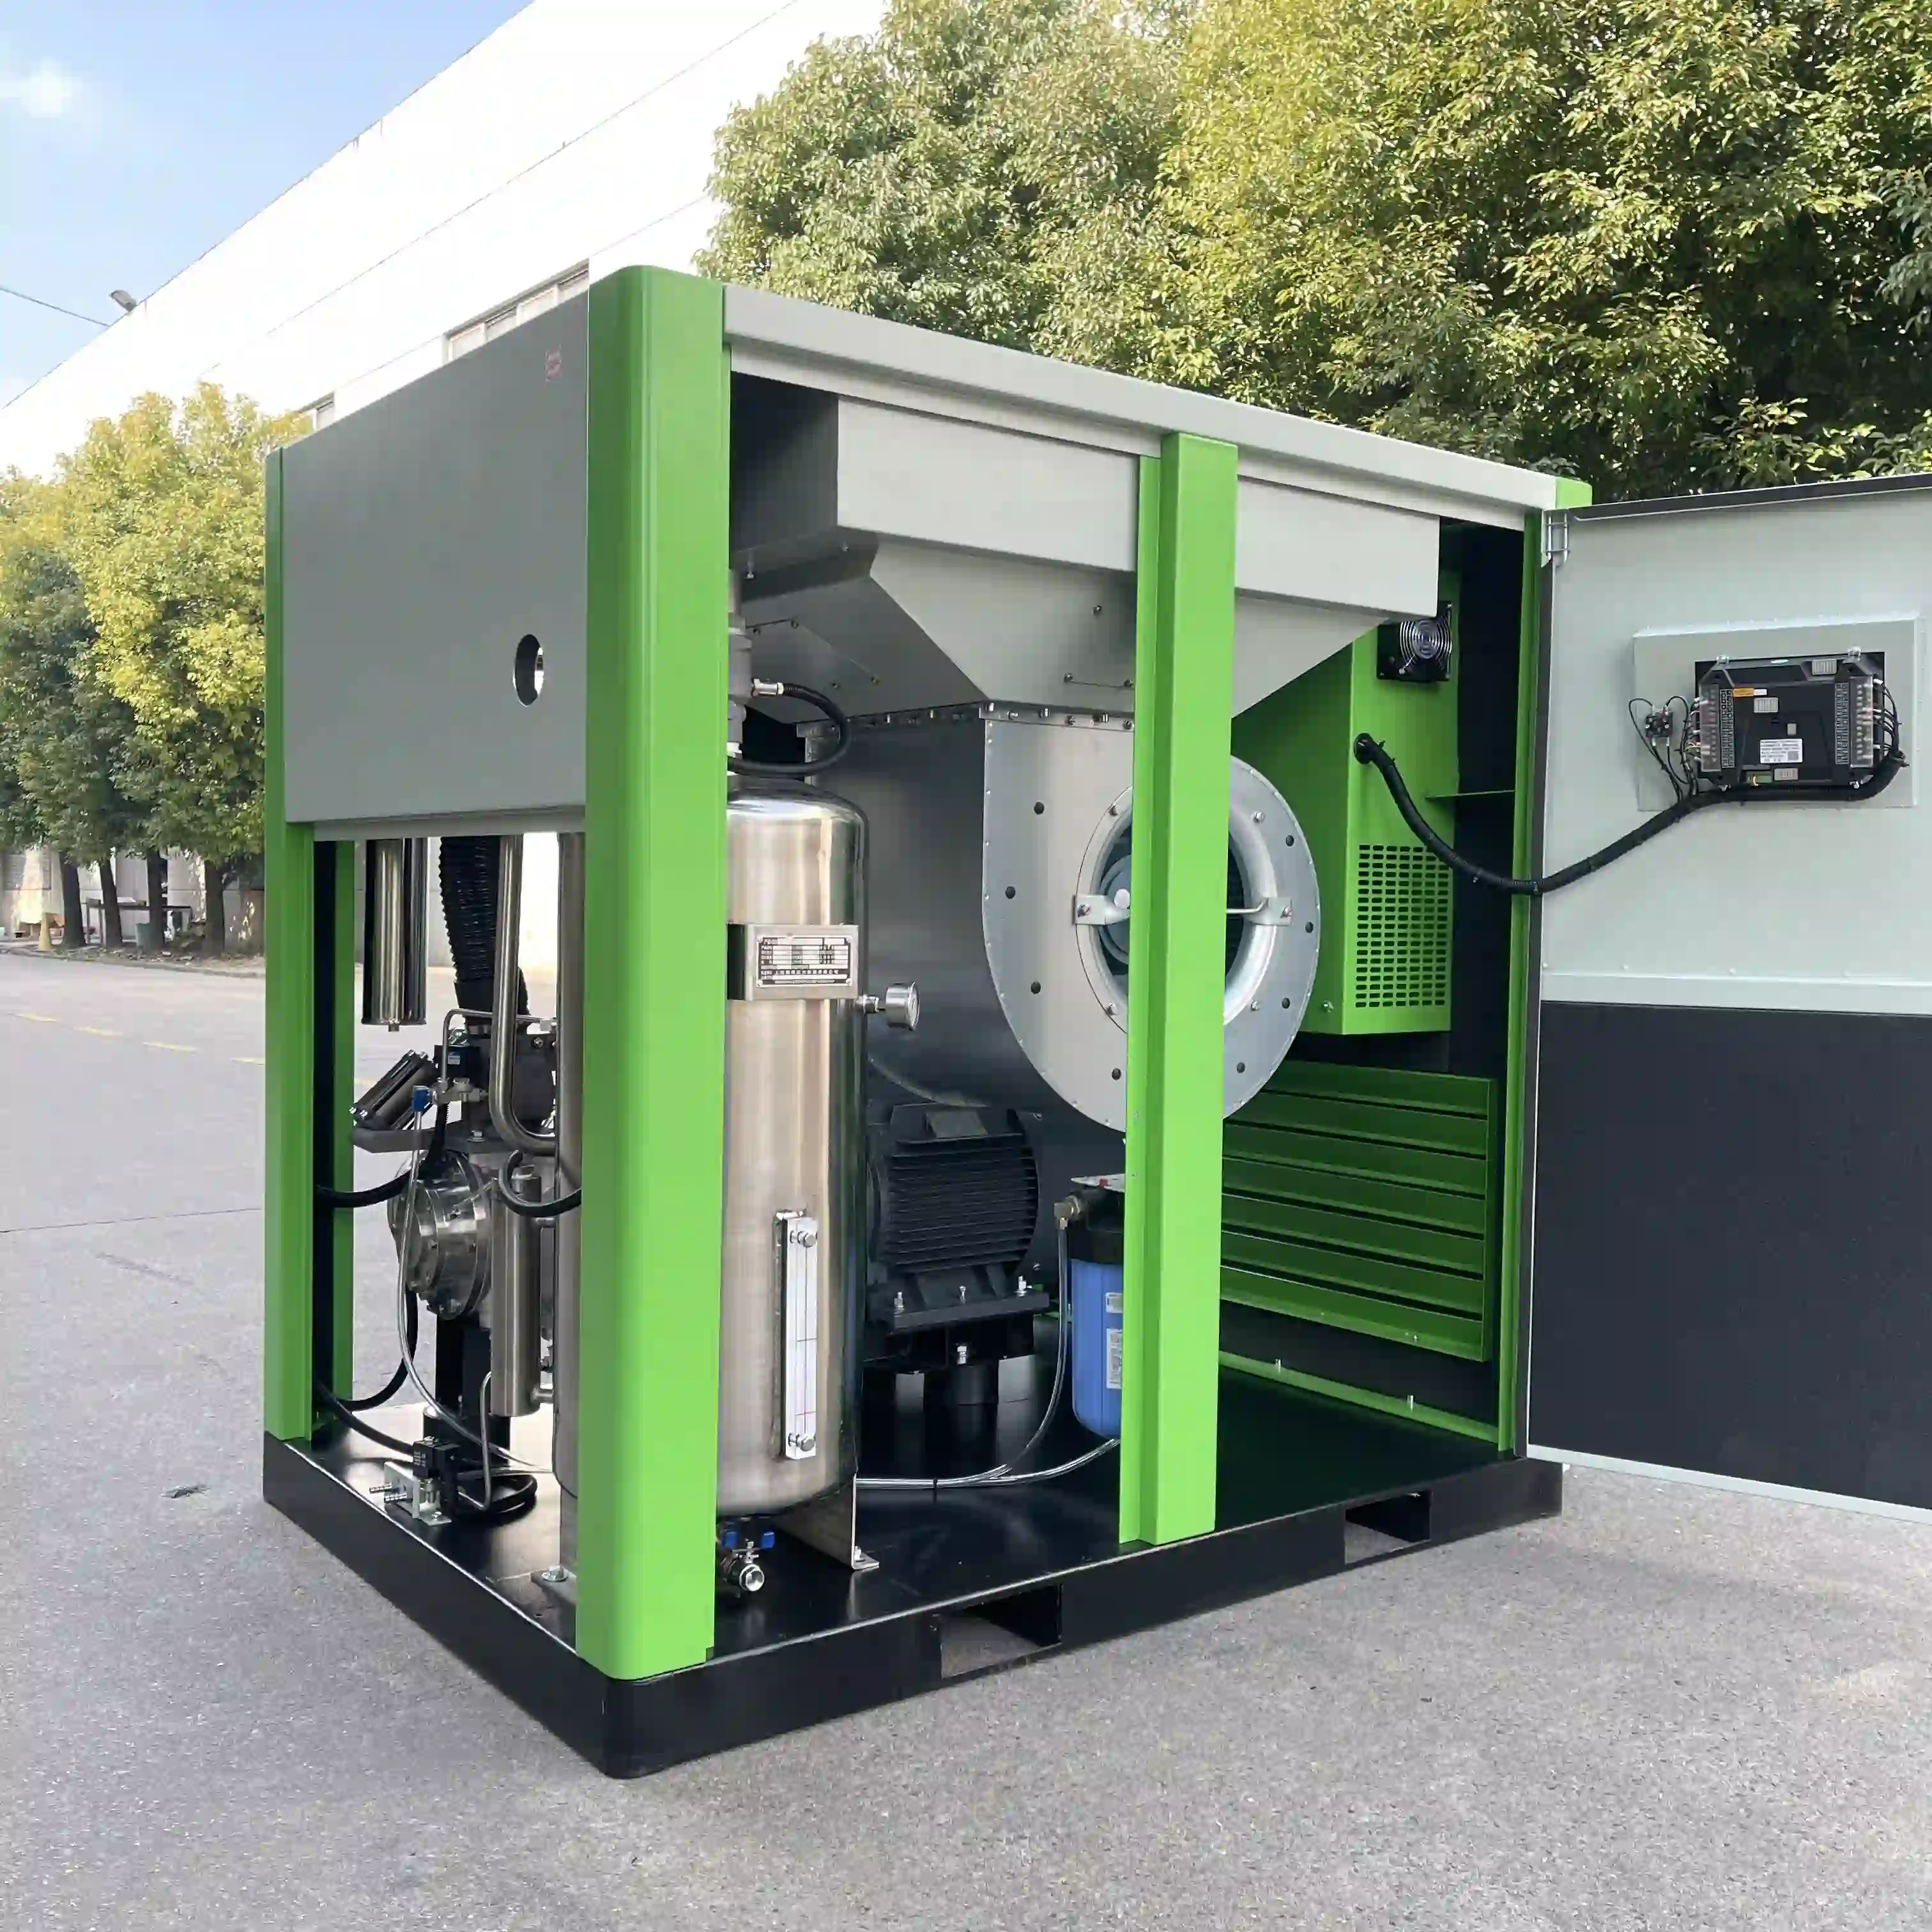
- 根据设备需求选择螺杆式或活塞式空压机,并配备后处理设备(如冷冻式干燥机、精密过滤器、吸附式干燥机),确保压缩空气质量达标。
- 示例:数控机床可配置“螺杆空压机+冷冻式干燥机+三级精密过滤器”,满足含油量≤1mg/m³、压力露点≤-40℃的要求。
- 分质供气
- 对不同设备按需求分级供气,例如:
- 普通加工设备:使用一级过滤的压缩空气(含油量≤5mg/m³)。
- 精密加工设备:使用三级过滤+干燥的压缩空气(含油量≤0.01mg/m³)。
- 对不同设备按需求分级供气,例如:
- 定期维护与检测
- 定期检查空压机运行状态,更换滤芯、油分芯等耗材,避免因设备老化导致压缩空气质量下降。
- 使用露点仪、油分检测仪等工具监测压缩空气质量,确保符合设备要求。