
吹瓶用空压机有哪些特点和优势?
阅读量:
吹瓶工艺(如PET瓶吹塑)对压缩空气的质量、稳定性和能效要求极高,吹瓶用空压机需具备高效、稳定、低污染、节能等核心特点,以满足高速生产、产品合格率及长期运行成本的控制需求。以下是其关键特点与优势的详细分析:
一、核心特点:适配吹瓶工艺的针对性设计
- 压力与流量精准匹配
- 压力范围:吹瓶机通常需要25-40 bar(360-580 psi)的高压压缩空气,用于拉伸瓶坯并吹胀成型。空压机需提供稳定的高压输出,避免压力波动导致瓶壁厚度不均或爆瓶。
- 流量需求:根据生产线规模(如每小时生产数千个瓶子),空压机需具备大流量供应能力(如50-200 m³/min),并支持变频调节以适应不同生产节拍。
- 无油或极低油污染设计
- 无油空压机:采用水润滑或干式无油技术,确保压缩空气含油量≤0.01 mg/m³,避免油分污染瓶体(尤其是食品、饮料包装),满足FDA或欧盟食品接触材料标准。
- 微油空压机+多级过滤:若使用微油机型,需配置前置过滤器(去除大颗粒杂质)、精密过滤器(0.01μm级)和活性炭过滤器,进一步降低油分和异味。
- 干燥与净化系统集成
- 冷干机+吸干机组合:压缩空气需经冷冻干燥(露点≤3℃)和吸附干燥(露点≤-40℃)两级处理,确保水分含量极低,防止瓶坯受潮变形或模具结露。
- 粉尘过滤:配置高效除尘过滤器(过滤精度≤1μm),去除压缩空气中的颗粒物,避免划伤瓶体表面或堵塞模具气孔。
- 高可靠性与低维护
- 关键部件冗余设计:如双电机驱动、备用冷却系统,减少因单点故障导致的停机风险。
- 易损件寿命长:采用耐磨材料(如陶瓷轴承、不锈钢阀片),延长维护周期(如空滤、油滤更换周期≥4000小时)。
二、核心优势:提升生产效率与产品质量
- 稳定压力保障产品一致性
- 压力波动≤±0.1 bar时,瓶壁厚度偏差可控制在±5%以内,显著降低次品率(如瓶身凹陷、瓶口变形)。
- 案例:某饮料厂采用变频螺杆空压机后,吹瓶合格率从92%提升至98%,年节约废品成本超50万元。
- 无油空气提升食品安全等级
- 无油压缩空气可避免油分迁移至瓶体内部,满足高端客户(如出口欧洲市场)对包装材料的严苛要求。
- 对比:微油空压机需额外配置过滤系统,增加运行成本(约0.1元/m³),而无油机型可直接达标。
- 节能设计降低长期成本
- 变频驱动:根据生产负荷自动调节转速,比定频机型节能20-30%。例如,某吹瓶线采用变频空压机后,年电耗从120万度降至90万度。
- 热能回收:利用空压机余热加热模具或车间供暖,综合能效提升15-20%。
- 低噪音与紧凑设计优化车间环境
- 噪音≤75 dB(A),符合职业健康标准,减少对操作人员的干扰。
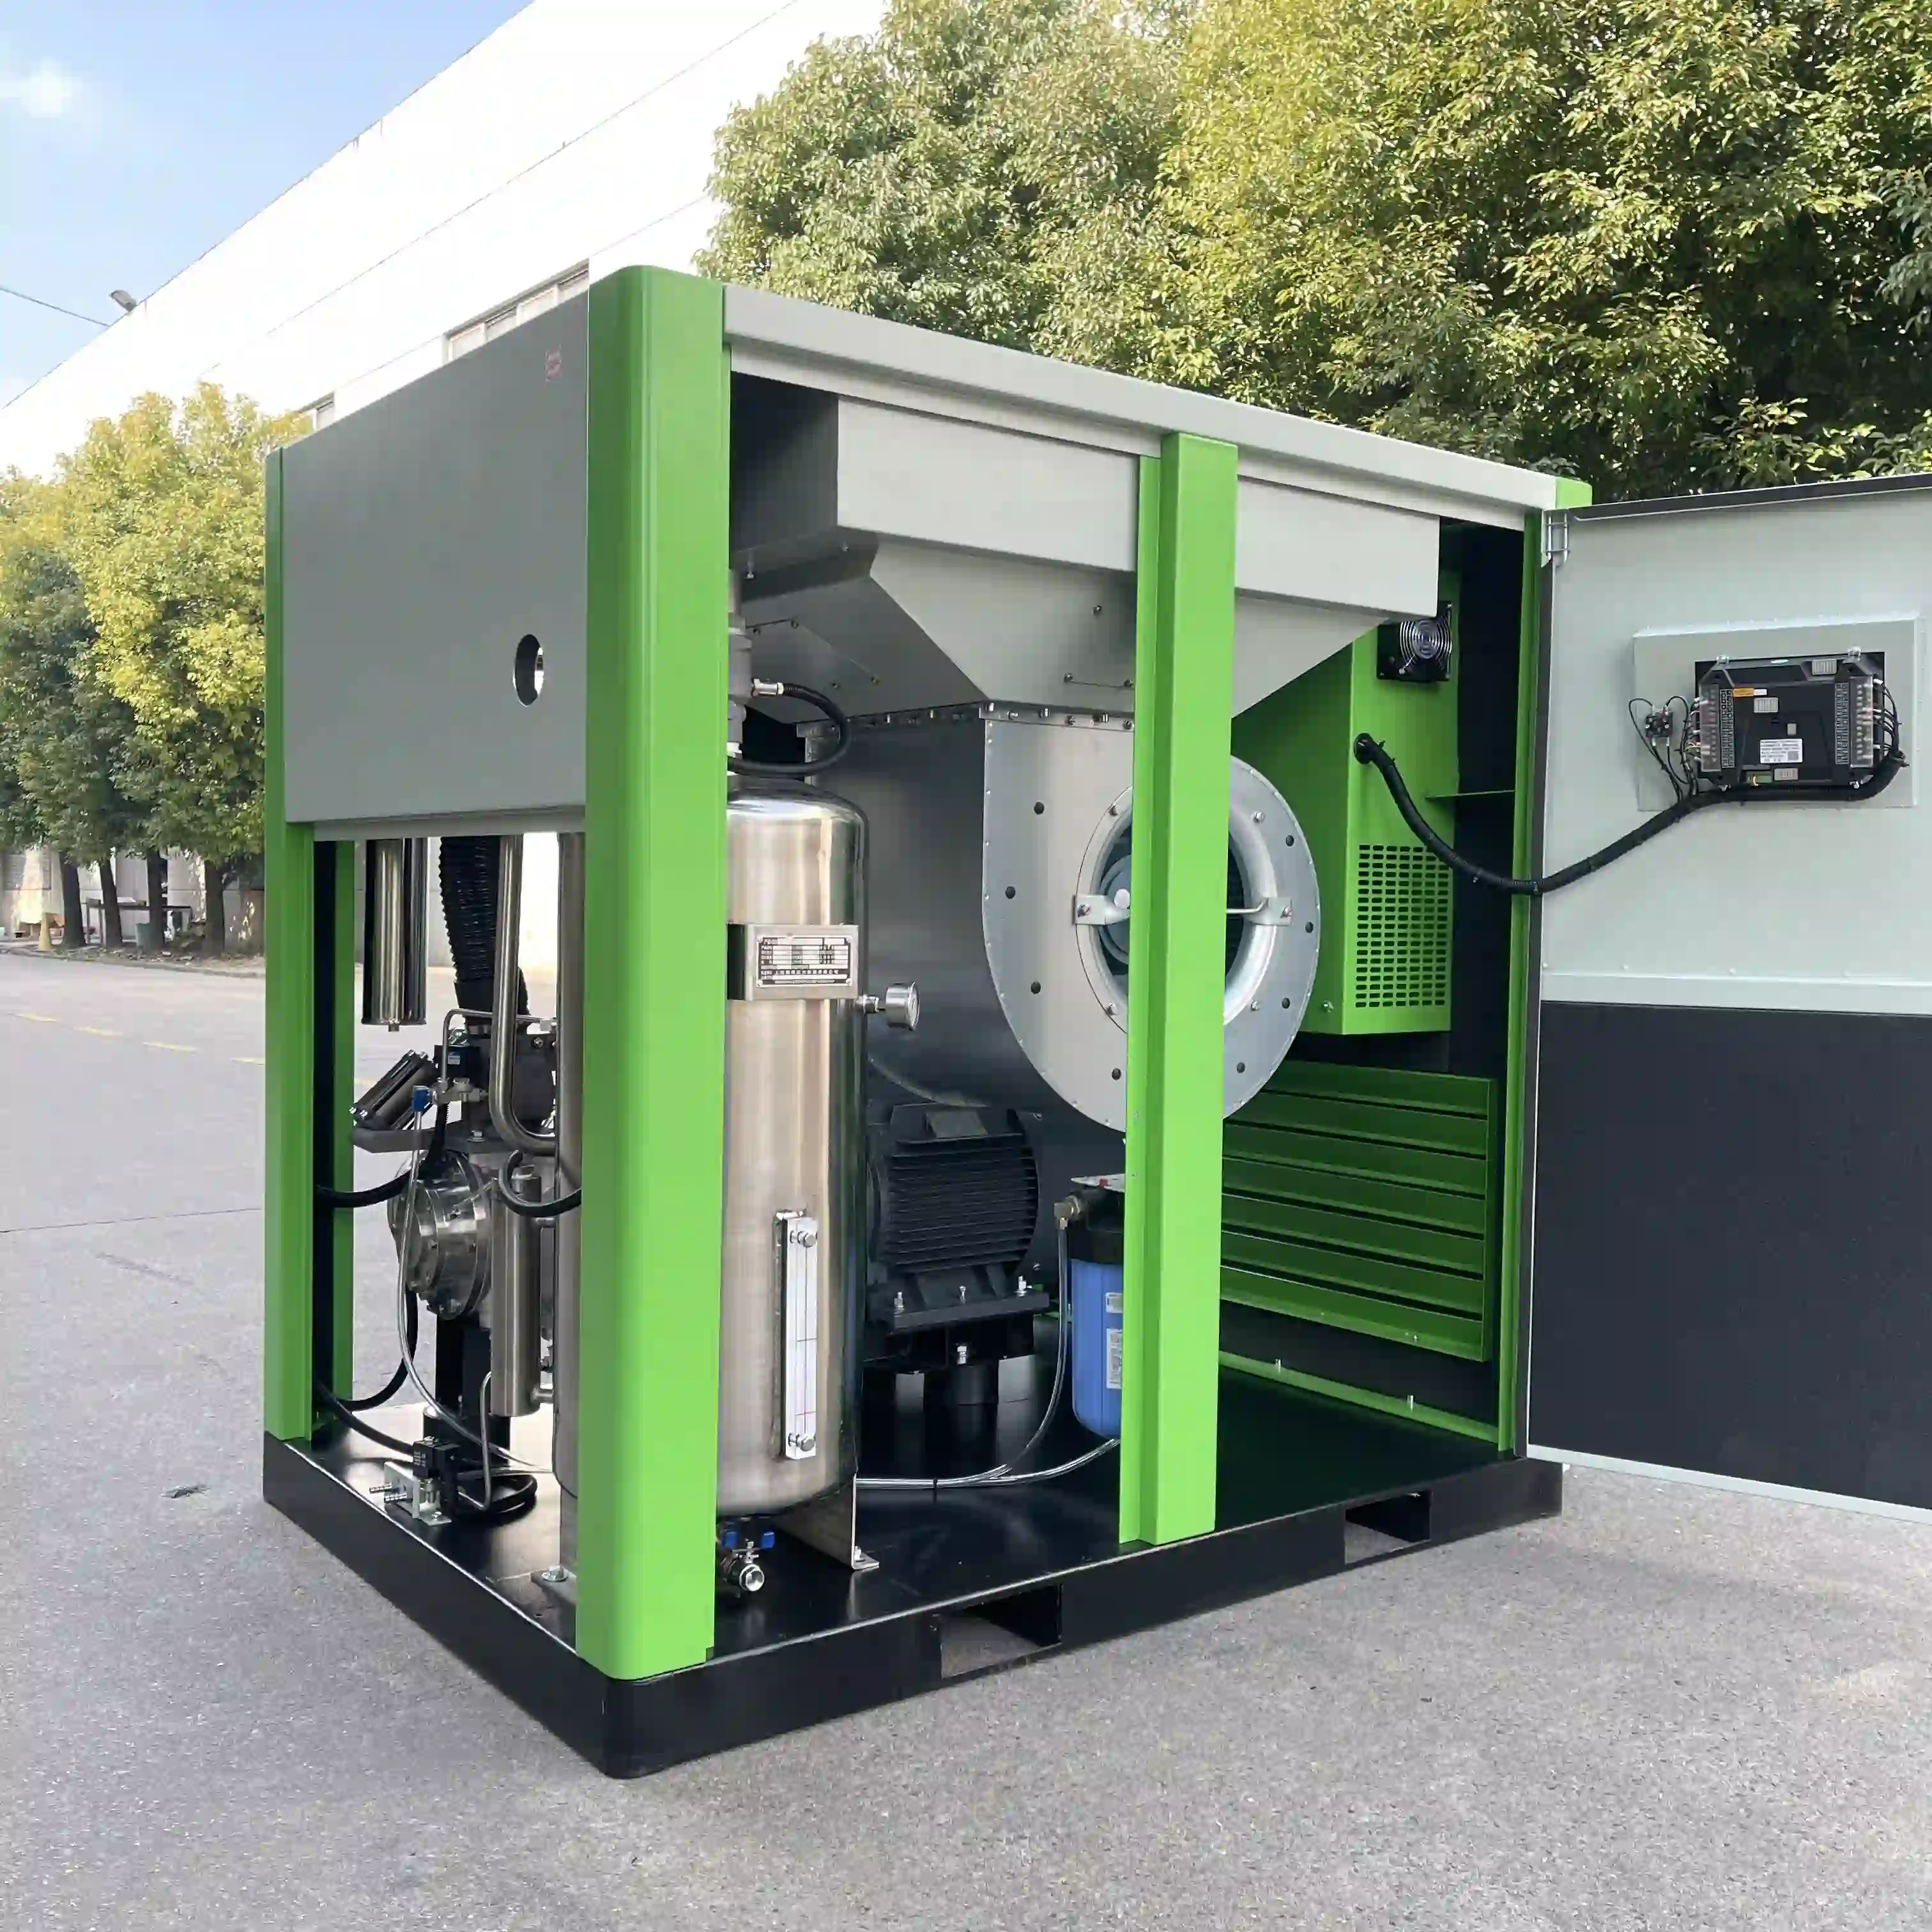
- 集成式设计(空压机+干燥机+储气罐一体)节省空间,便于生产线布局。
三、技术对比:螺杆式 vs 活塞式空压机
| 特性 | 螺杆式空压机 | 活塞式空压机 |
|---|---|---|
| 压力稳定性 | 输出压力波动小(±0.05 bar) | 波动较大(±0.3 bar) |
| 维护成本 | 低(易损件少,维护间隔长) | 高(活塞环、气阀频繁更换) |
| 能效 | 高(满载效率≥85%) | 低(满载效率≤75%) |
| 适用场景 | 连续生产、大流量需求(如高速吹瓶线) | 间歇生产、小流量需求(如实验室) |
推荐选择:高速吹瓶线(≥5000瓶/小时)优先选用螺杆式无油空压机;低速或小规模生产可考虑活塞式,但需加强过滤和干燥。
四、选型与配置建议
- 压力匹配:根据吹瓶机最大工作压力选择空压机额定压力(建议预留10%余量)。
- 流量计算:
- 单台吹瓶机耗气量(m³/min)= 瓶坯数量×单个瓶坯耗气量(通常0.05-0.1 m³/个)。
- 总流量需考虑同时运行的吹瓶机数量及泄漏系数(建议×1.2)。
- 干燥系统选型:
- 吸附干燥机处理量需≥空压机额定流量,再生方式优先选微热再生(节能30% vs 无热再生)。
- 储气罐容量:按空压机排气量的15-20%配置,稳定压力并缓冲用气波动。
总结:吹瓶用空压机需以高压稳定、无油洁净、节能高效为核心,结合生产规模和预算选择机型。长期来看,无油螺杆式空压机在可靠性、能效和产品质量保障上优势显著,是高速吹瓶线的首选方案。