
微生物发酵饲料需要空压机吗
阅读量:
微生物发酵饲料生产过程中,空压机是关键设备之一,其作用贯穿发酵工艺的多个环节。格兰克林水润滑螺杆空压机凭借无油洁净、稳定高效的技术特性,可为微生物发酵提供可靠的气源支持。以下从发酵工艺需求、空压机作用及格兰克林设备优势三方面展开分析:
一、微生物发酵饲料对气源的核心需求
-
无菌环境保障
微生物发酵依赖特定菌种(如乳酸菌、酵母菌)的活性,若压缩空气含油污、颗粒物或微生物,可能污染发酵罐,导致菌种死亡或代谢产物异常。因此,气源需达到“无油、无尘、无菌”标准。 -
稳定压力与流量
发酵过程中需持续向罐内通入空气(或氧气),以维持菌种呼吸作用。压力波动可能导致菌体破裂或代谢效率下降,而流量不足会限制菌种生长速度,影响发酵周期与产物质量。 -
连续供气能力
发酵工艺通常需72小时以上连续运行,空压机需具备长时间稳定运行能力,避免因设备故障导致发酵中断,造成原料浪费与生产延误。
二、空压机在微生物发酵中的具体作用
-
提供无菌压缩空气
空压机输出的压缩空气经多级过滤(如精密过滤器、除菌过滤器)后,用于发酵罐的通气搅拌。气源质量直接影响菌种活性,例如油分含量需低于0.01mg/m³,颗粒物直径需小于0.01μm。 -
维持发酵罐压力平衡
发酵过程中会产生二氧化碳等气体,需通过排气阀与压缩空气进气协同控制罐内压力。空压机需提供稳定压力(通常0.2-0.3MPa),避免压力过高导致罐体变形或过低影响菌种代谢。 -
支持自动化控制系统
现代发酵设备通过传感器实时监测溶氧量、pH值等参数,并自动调整压缩空气流量。空压机需与控制系统无缝对接,实现“按需供气”,避免能源浪费。
三、格兰克林水润滑螺杆空压机的技术适配性
-
无油压缩技术保障气源洁净度
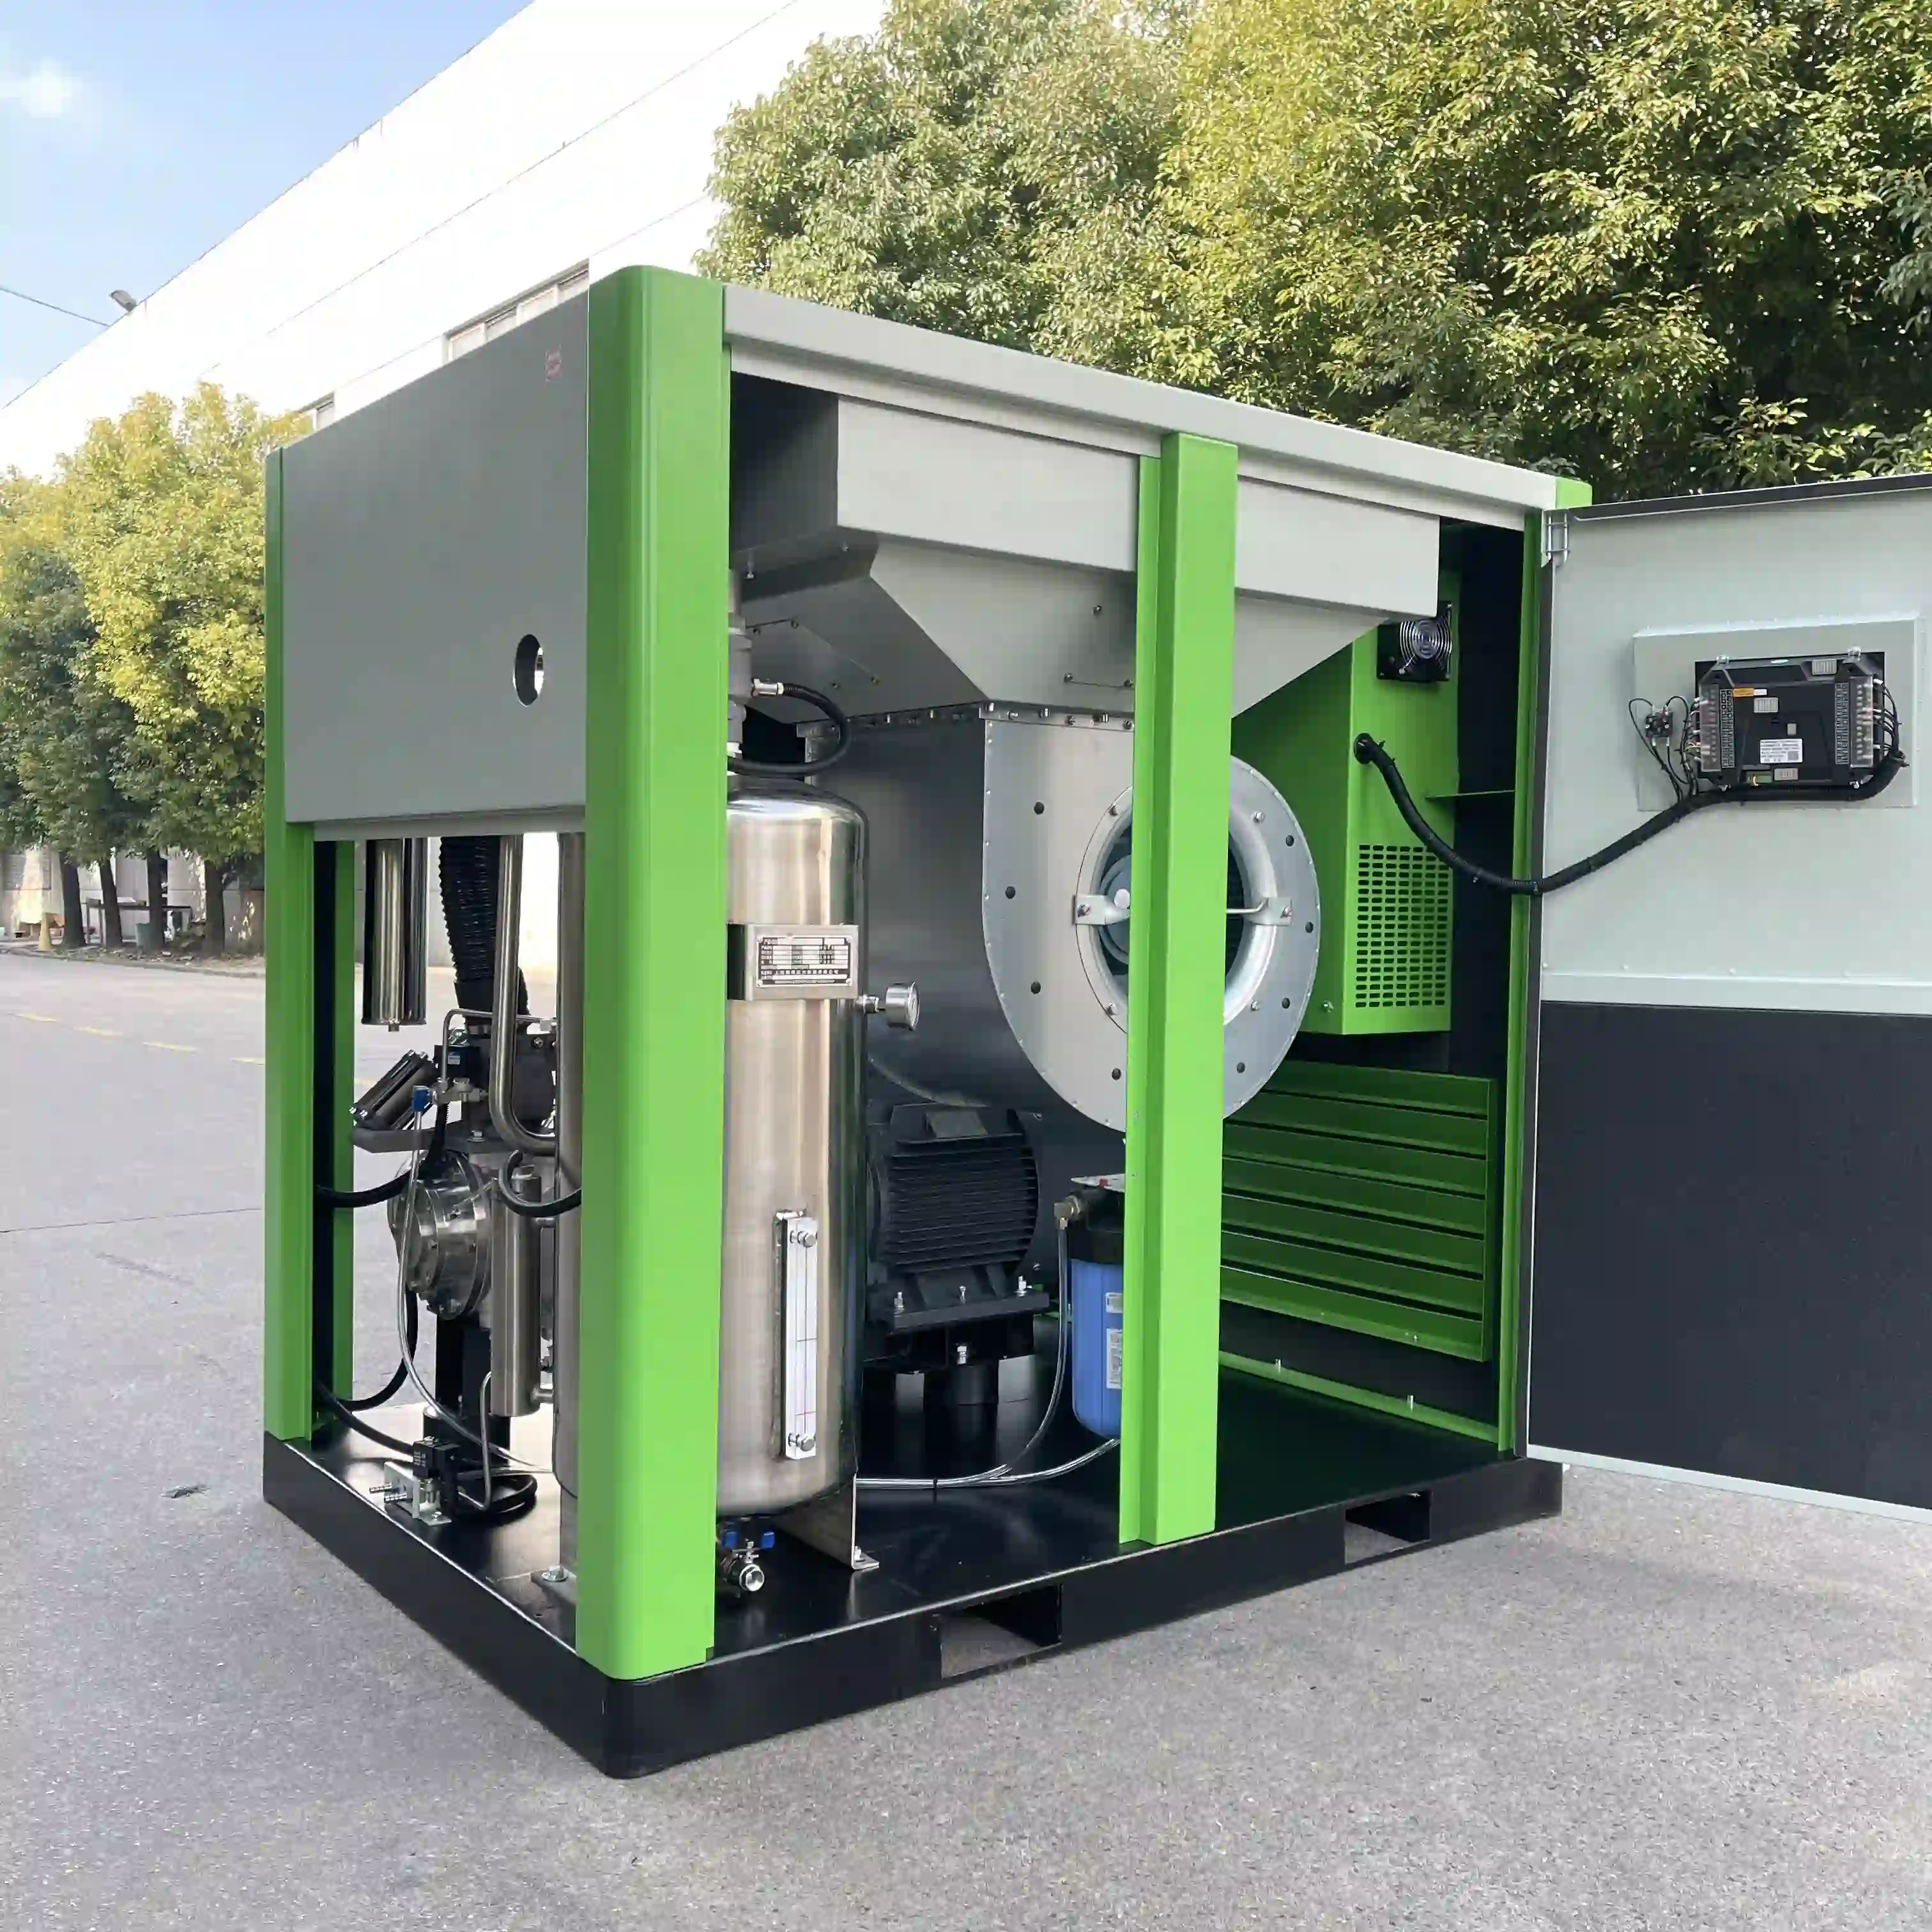
格兰克林空压机采用水膜润滑替代传统润滑油,彻底消除油污染风险。压缩过程中,水膜形成密封屏障,防止气体与金属部件直接接触,输出空气含油量为零,满足发酵工艺对无菌气源的严苛要求。 -
稳定运行降低生产风险
单螺杆加星轮片的压缩结构,减少机械振动与磨损,设备故障率显著低于双螺杆机型。例如,格兰克林空压机连续运行寿命可达8万小时以上,保障发酵工艺的连续性。 -
节能设计降低运营成本
结合永磁电机与变频控制技术,格兰克林空压机可根据发酵罐用气需求实时调整转速。例如,负载从100%降至50%时,功耗可降至额定功率的50%,年节电量达20%-40%,适合长时间运行的发酵场景。 -
低噪音设计改善生产环境
发酵车间通常需保持安静以避免干扰菌种代谢。格兰克林空压机通过优化气流路径与减震结构,运行噪音低于75dB(A),较传统机型降低10-15dB,为员工提供舒适操作环境。
四、结论与建议
- 空压机是微生物发酵饲料生产的必备设备,其气源质量、稳定性与能效直接影响发酵效率与产物质量。
- 格兰克林水润滑螺杆空压机以无油洁净、稳定高效的技术优势,成为发酵工艺的理想气源解决方案,尤其适用于医药级饲料、高端宠物食品等对气源要求严苛的领域。
- 企业选型建议:根据发酵规模选择适配功率机型,并优先配置多级过滤系统与智能控制系统,以最大化发挥空压机性能。
格兰克林水润滑螺杆空压机通过技术协同,为微生物发酵饲料生产提供洁净、稳定、高效的气源支持,助力企业提升产品质量与生产效益。