
工厂一般气压是多少
阅读量:
关于工厂气压标准的行业实践说明
在工业生产中,压缩空气作为常用的动力源,其压力设定需兼顾设备性能、工艺需求及安全规范。以下从技术原理与行业实践角度,为您详细解析工厂气压的常用范围及设定依据。
一、工厂气压的常用范围
- 基础标准范围
- 常规工业场景:多数工厂气压设定在0.5~1.0 MPa之间,其中0.6~0.8 MPa最为常见。此范围可满足自动化生产线、气动工具、机械手等设备的动力需求,确保高效稳定运行。
- 精密制造场景:在电子芯片制造、精密装配等领域,气压需精确控制在0.4~0.6 MPa,以避免高压对精密部件造成损伤。
- 特殊工艺场景:如高压成型工艺,气压可能高达10~100 MPa,以满足特定材料成型需求。
- 行业差异示例
- 汽车制造:冲压、焊接等工序常用气压0.6~0.8 MPa,确保设备动作精准且节能。
- 食品包装:气压通常设定为0.5~0.7 MPa,兼顾设备运行效率与包装密封性。
- 玻璃行业:部分工艺需低压运行,气压范围0.2~0.4 MPa,以防止玻璃破裂。
二、气压设定的核心依据
- 设备性能需求
- 气动工具(如气动扳手、喷漆枪)通常需0.5~0.7 MPa气压,以保证工作效率。
- 大型设备(如数控机床、工业机器人)可能需0.8~1.0 MPa,以提供足够驱动力。
- 工艺流程要求
- 精密加工:气压波动需控制在±0.05 MPa以内,确保加工精度。
- 连续生产线:气压稳定性直接影响生产节拍,需通过储气罐、稳压阀等设备维持压力恒定。
- 安全与能效平衡
- 安全阈值:设备承压部件设计压力通常为额定压力的1.5~2倍,长期超压运行会加速部件老化。
- 能效优化:气压每提高0.1 MPa,空压机能耗约增加7%,需根据实际需求避免过度增压。
三、气压管理的行业实践建议
- 分级供气系统
- 主管道:设定压力0.7~0.8 MPa,满足大部分设备需求。
- 分支管道:通过减压阀调整至0.4~0.6 MPa,供精密设备或低能耗场景使用。
- 特殊工艺管道:单独配置增压设备,确保高压工艺需求。
- 动态调节与监控
- 安装压力传感器与智能控制系统,根据用气量自动调节空压机加载率,避免空载能耗。
- 实时监测气压波动,超限报警并联动停机保护,确保生产安全。
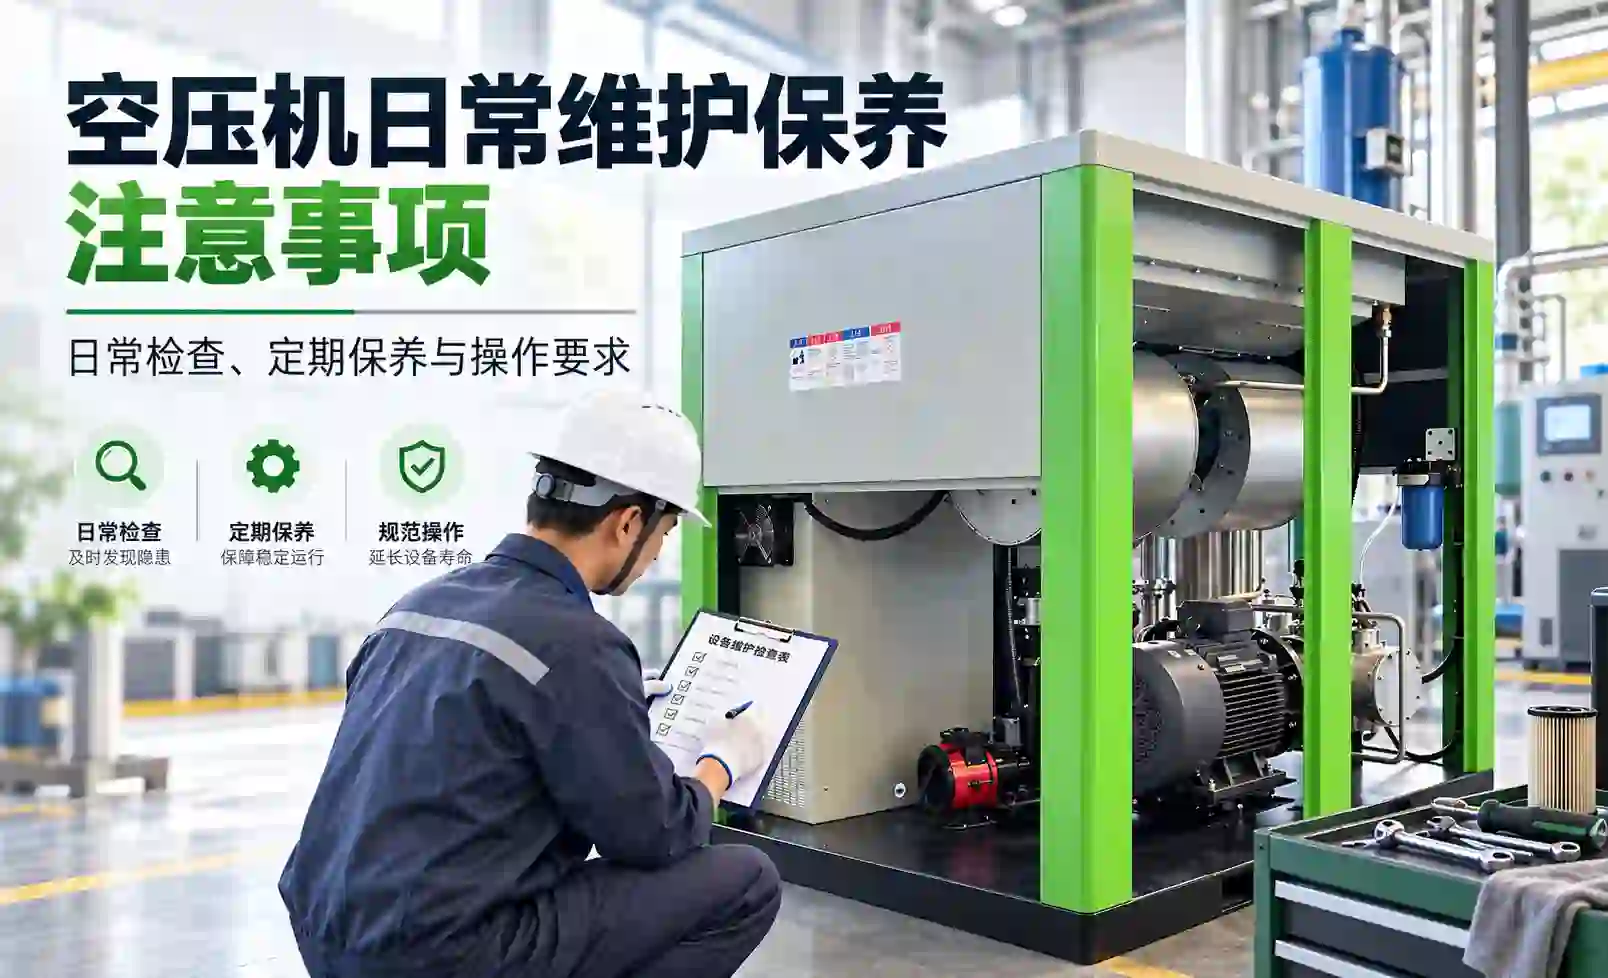
- 定期维护与校准
- 每月检查压力表、减压阀精度,误差超过±2%需及时校准或更换。
- 每季度测试安全阀起跳压力,确保超压时能及时泄压。
四、结论
工厂气压的设定需综合评估设备性能、工艺需求及安全规范:
- 常规场景:优先选择0.6~0.8 MPa,平衡效率与能效。
- 精密场景:严格控制在0.4~0.6 MPa,并配备稳压装置。
- 特殊工艺:按工艺要求设定高压,并强化设备承压能力验证。
企业应建立气压管理制度,通过分级供气、动态监控与定期维护,确保气压系统稳定高效运行,同时降低能耗与安全风险。