
光刻胶显影吹扫氮气的压力是多少
阅读量:
在光刻胶显影后的吹扫环节,氮气压力的选择需结合工艺需求与洁净度要求综合确定,典型压力范围为0.1~0.8 MPa,具体分析如下:
一、核心工艺需求驱动压力范围
-
常规显影吹扫
多数光刻胶显影后吹扫采用0.3~0.5 MPa氮气,可平衡干燥效率与图案完整性。例如,正性光刻胶显影后,需通过该压力范围快速去除残留显影液,同时避免水痕产生。 -
精密结构吹扫
对深宽比>10的沟槽或纳米级图形,需采用0.1~0.2 MPa低压氮气,防止高压气流导致光刻胶边缘剥落或图案畸变。例如,EUV光刻工艺中,低压氮气可减少微米级颗粒吸附。 -
特殊工艺适配
部分工艺需更高压力(如0.6~0.8 MPa)确保气流覆盖均匀性,或通过脉冲式吹扫(如0.5秒启停、周期2秒)降低氮气消耗量20%~30%,同时保持干燥效率。
二、无油水润滑空压机的适配性
-
洁净度保障
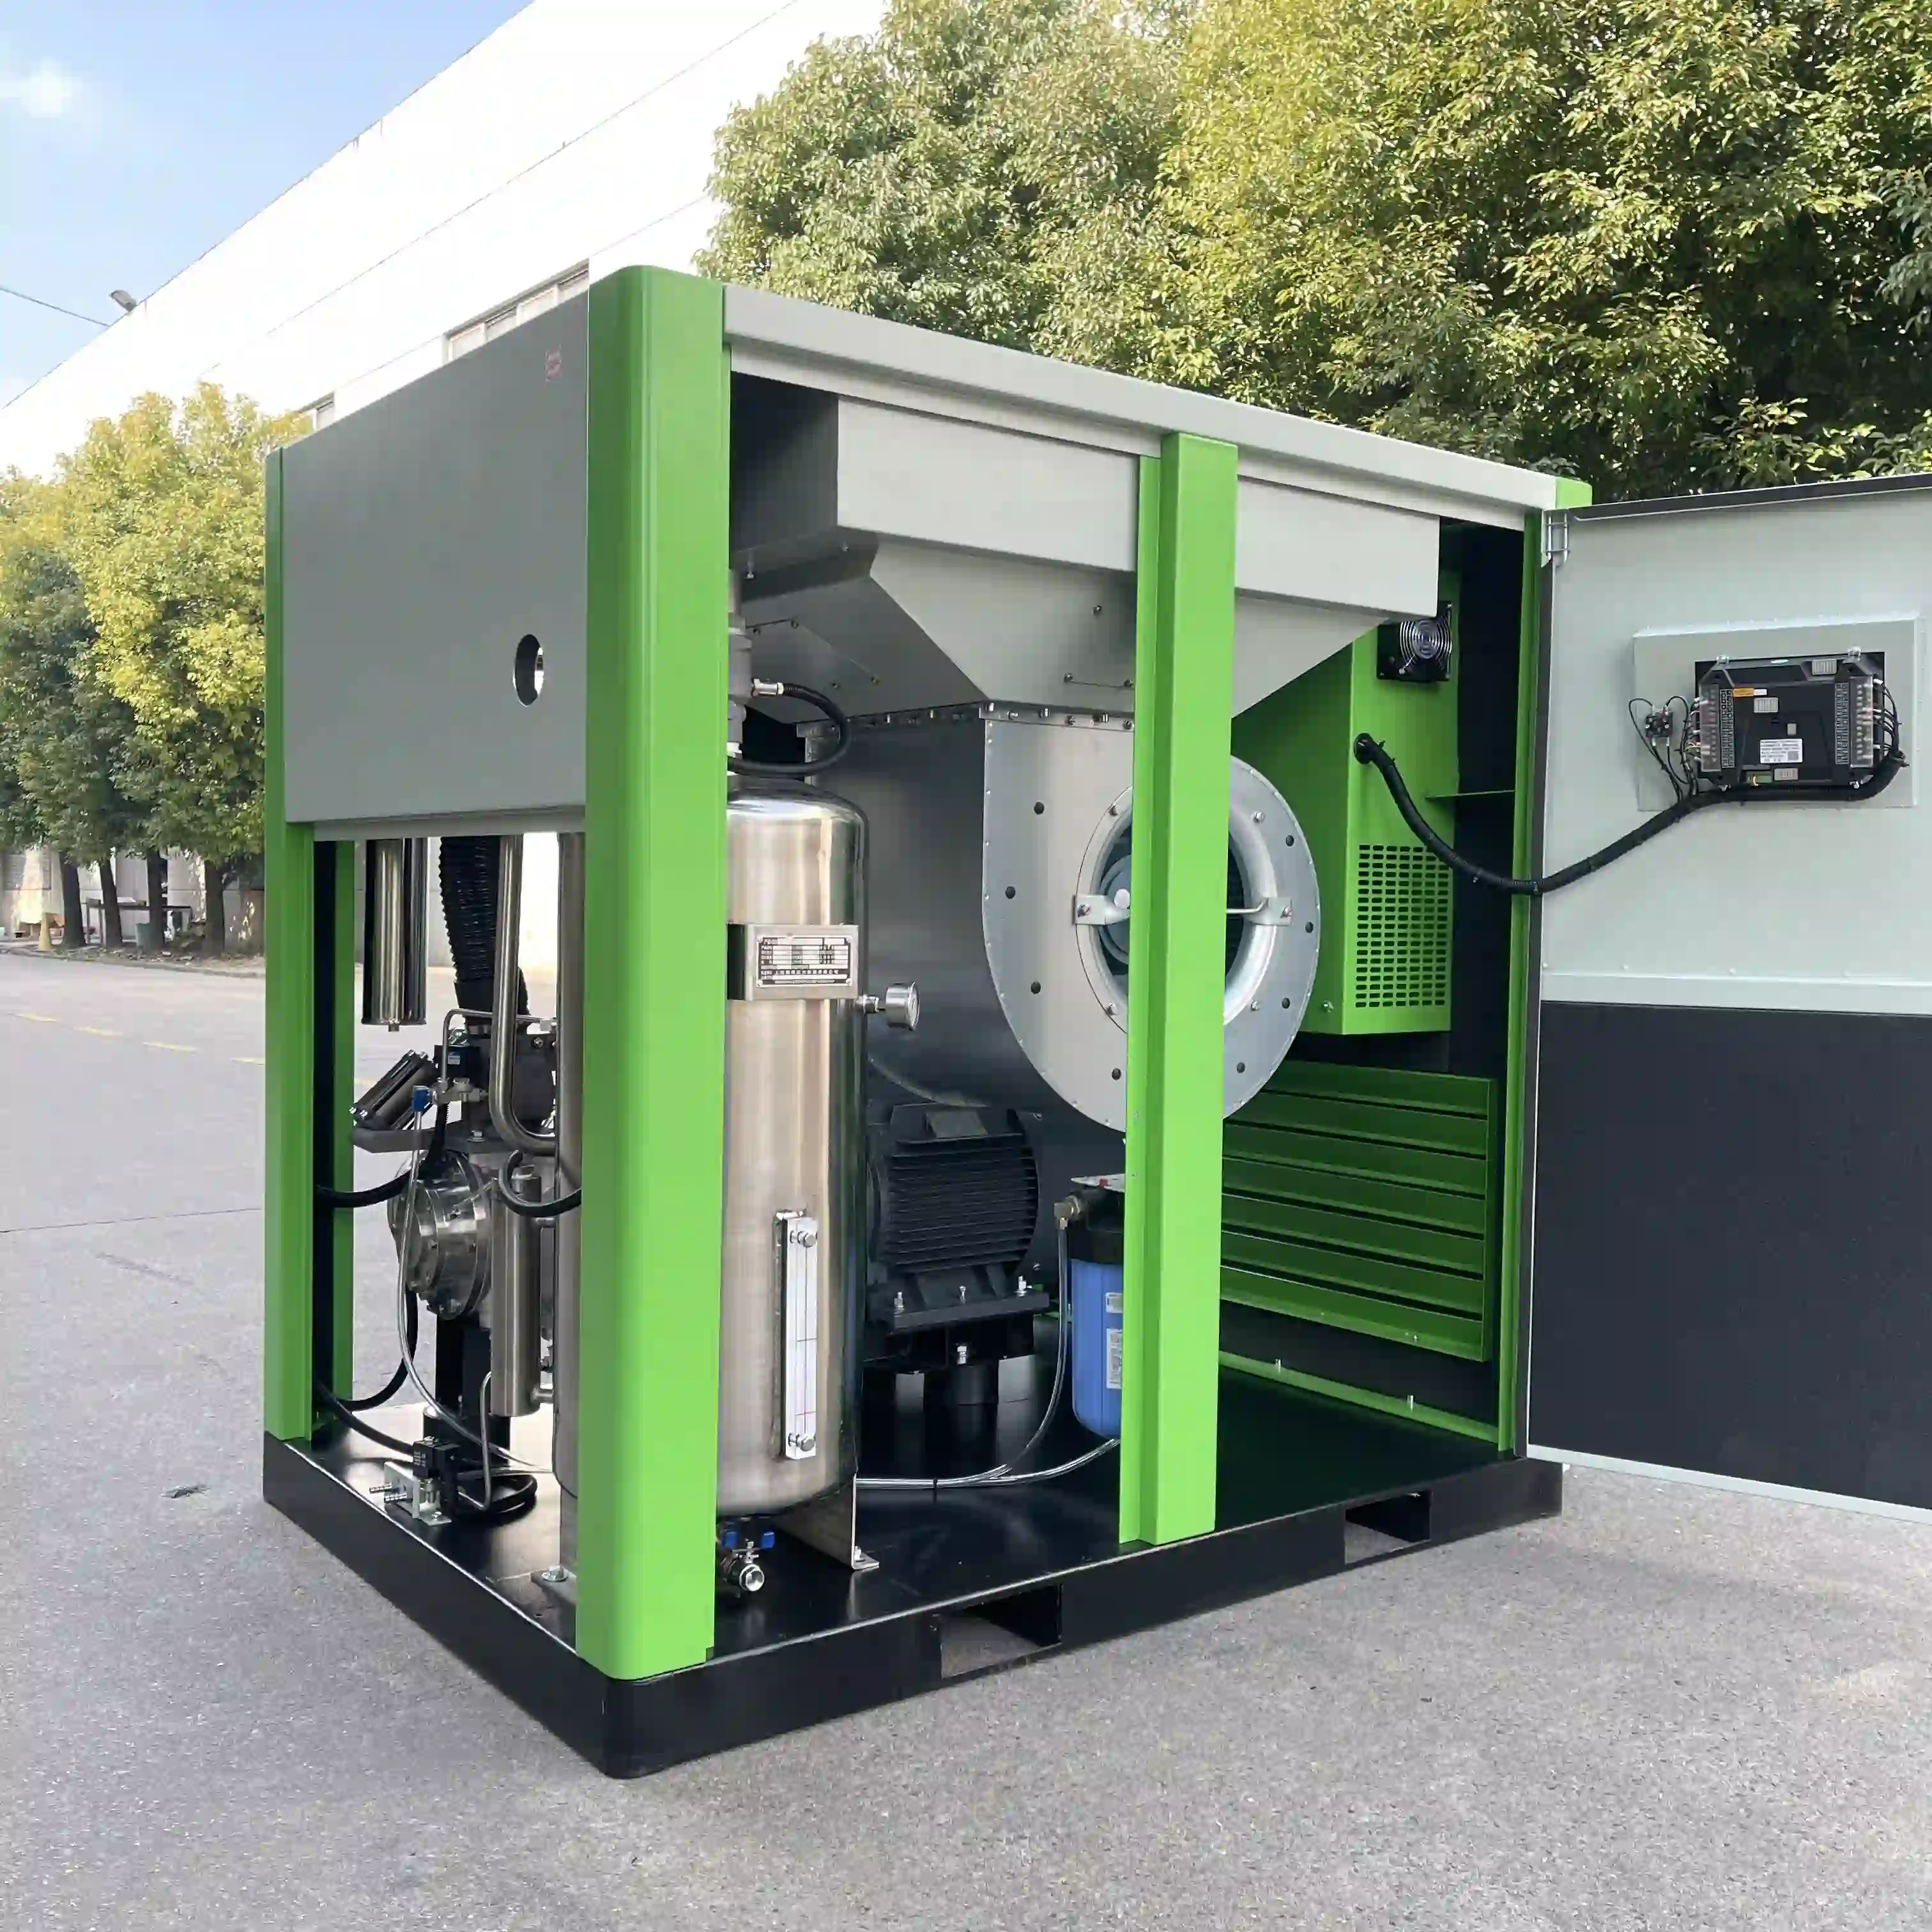
无油水润滑空压机通过水膜润滑消除油分,输出气体含油量极低(≤0.003mg/m³),满足光刻胶显影对洁净度的严苛要求(如Class 1洁净室标准),避免油污染导致产品缺陷。 -
压力稳定性
该类空压机通过永磁变频技术实时调整转速,匹配用气需求变化。例如,当检测到压力波动超过±0.02 MPa时,系统自动启动备用压缩机或调节减压阀开度,确保吹扫压力稳定。 -
多级压力梯度设计
部分设备采用主喷口(0.4~0.5 MPa)与辅助环状微孔(0.2~0.3 MPa)组合,通过压力差形成层流边界层,加速液膜剥离同时减少涡流干扰,提升干燥均匀性达30%以上。
三、关键考量因素
-
显影液类型与浓度
微碱性显影液(如2.38% TMAH)对氮气压力敏感。高压可能导致显影液飞溅,污染晶圆边缘或设备;低压则可能延长干燥时间,增加颗粒吸附风险。需通过实验确定最佳压力范围。 -
晶圆尺寸与结构复杂度
大尺寸晶圆(如G10.5玻璃基板)需更高压力(0.4~0.5 MPa)确保气流覆盖均匀性;三维结构(如TSV通孔)则需低压脉冲式吹扫,避免气流涡流导致干燥不均。 -
洁净度与颗粒控制
氮气纯度需≥99.999%(5N级),以防止杂质污染光刻胶。无油水润滑空压机通过封闭式水循环系统,可有效隔离外部颗粒,配合终端过滤器(如0.01μm滤芯),确保吹扫气体洁净度。