
芯片制造中如何确保气体的压力和纯度?
阅读量:
在芯片制造中,确保气体的压力和纯度是保障生产稳定性和产品良率的核心环节,需从设备设计、工艺控制、监测系统三方面协同实现,具体措施如下:
一、压力控制:精准调节与稳定供应
-
多级压力调节系统
通过电动压力调节阀与高精度压力传感器配合,实现实时压力调整。例如,在主管网、区域分配系统和关键设备入口处分层部署压力调节装置,将压力波动控制在±0.5%以内(传统工业标准为±5%),确保反应腔体等精密设备的压力稳定性。 -
动态缓冲与智能控制
采用储气罐作为动态缓冲装置,当生产设备大量消耗气体时,储气罐可瞬时补充供气量,避免管网压力急剧下降。同时,通过智能预警系统,在非生产时段自动调整设备运行状态(如让空压机进入休眠模式),恢复生产时快速稳定压力,兼顾节能与响应速度。 -
无油水润滑空压机的压力适配性
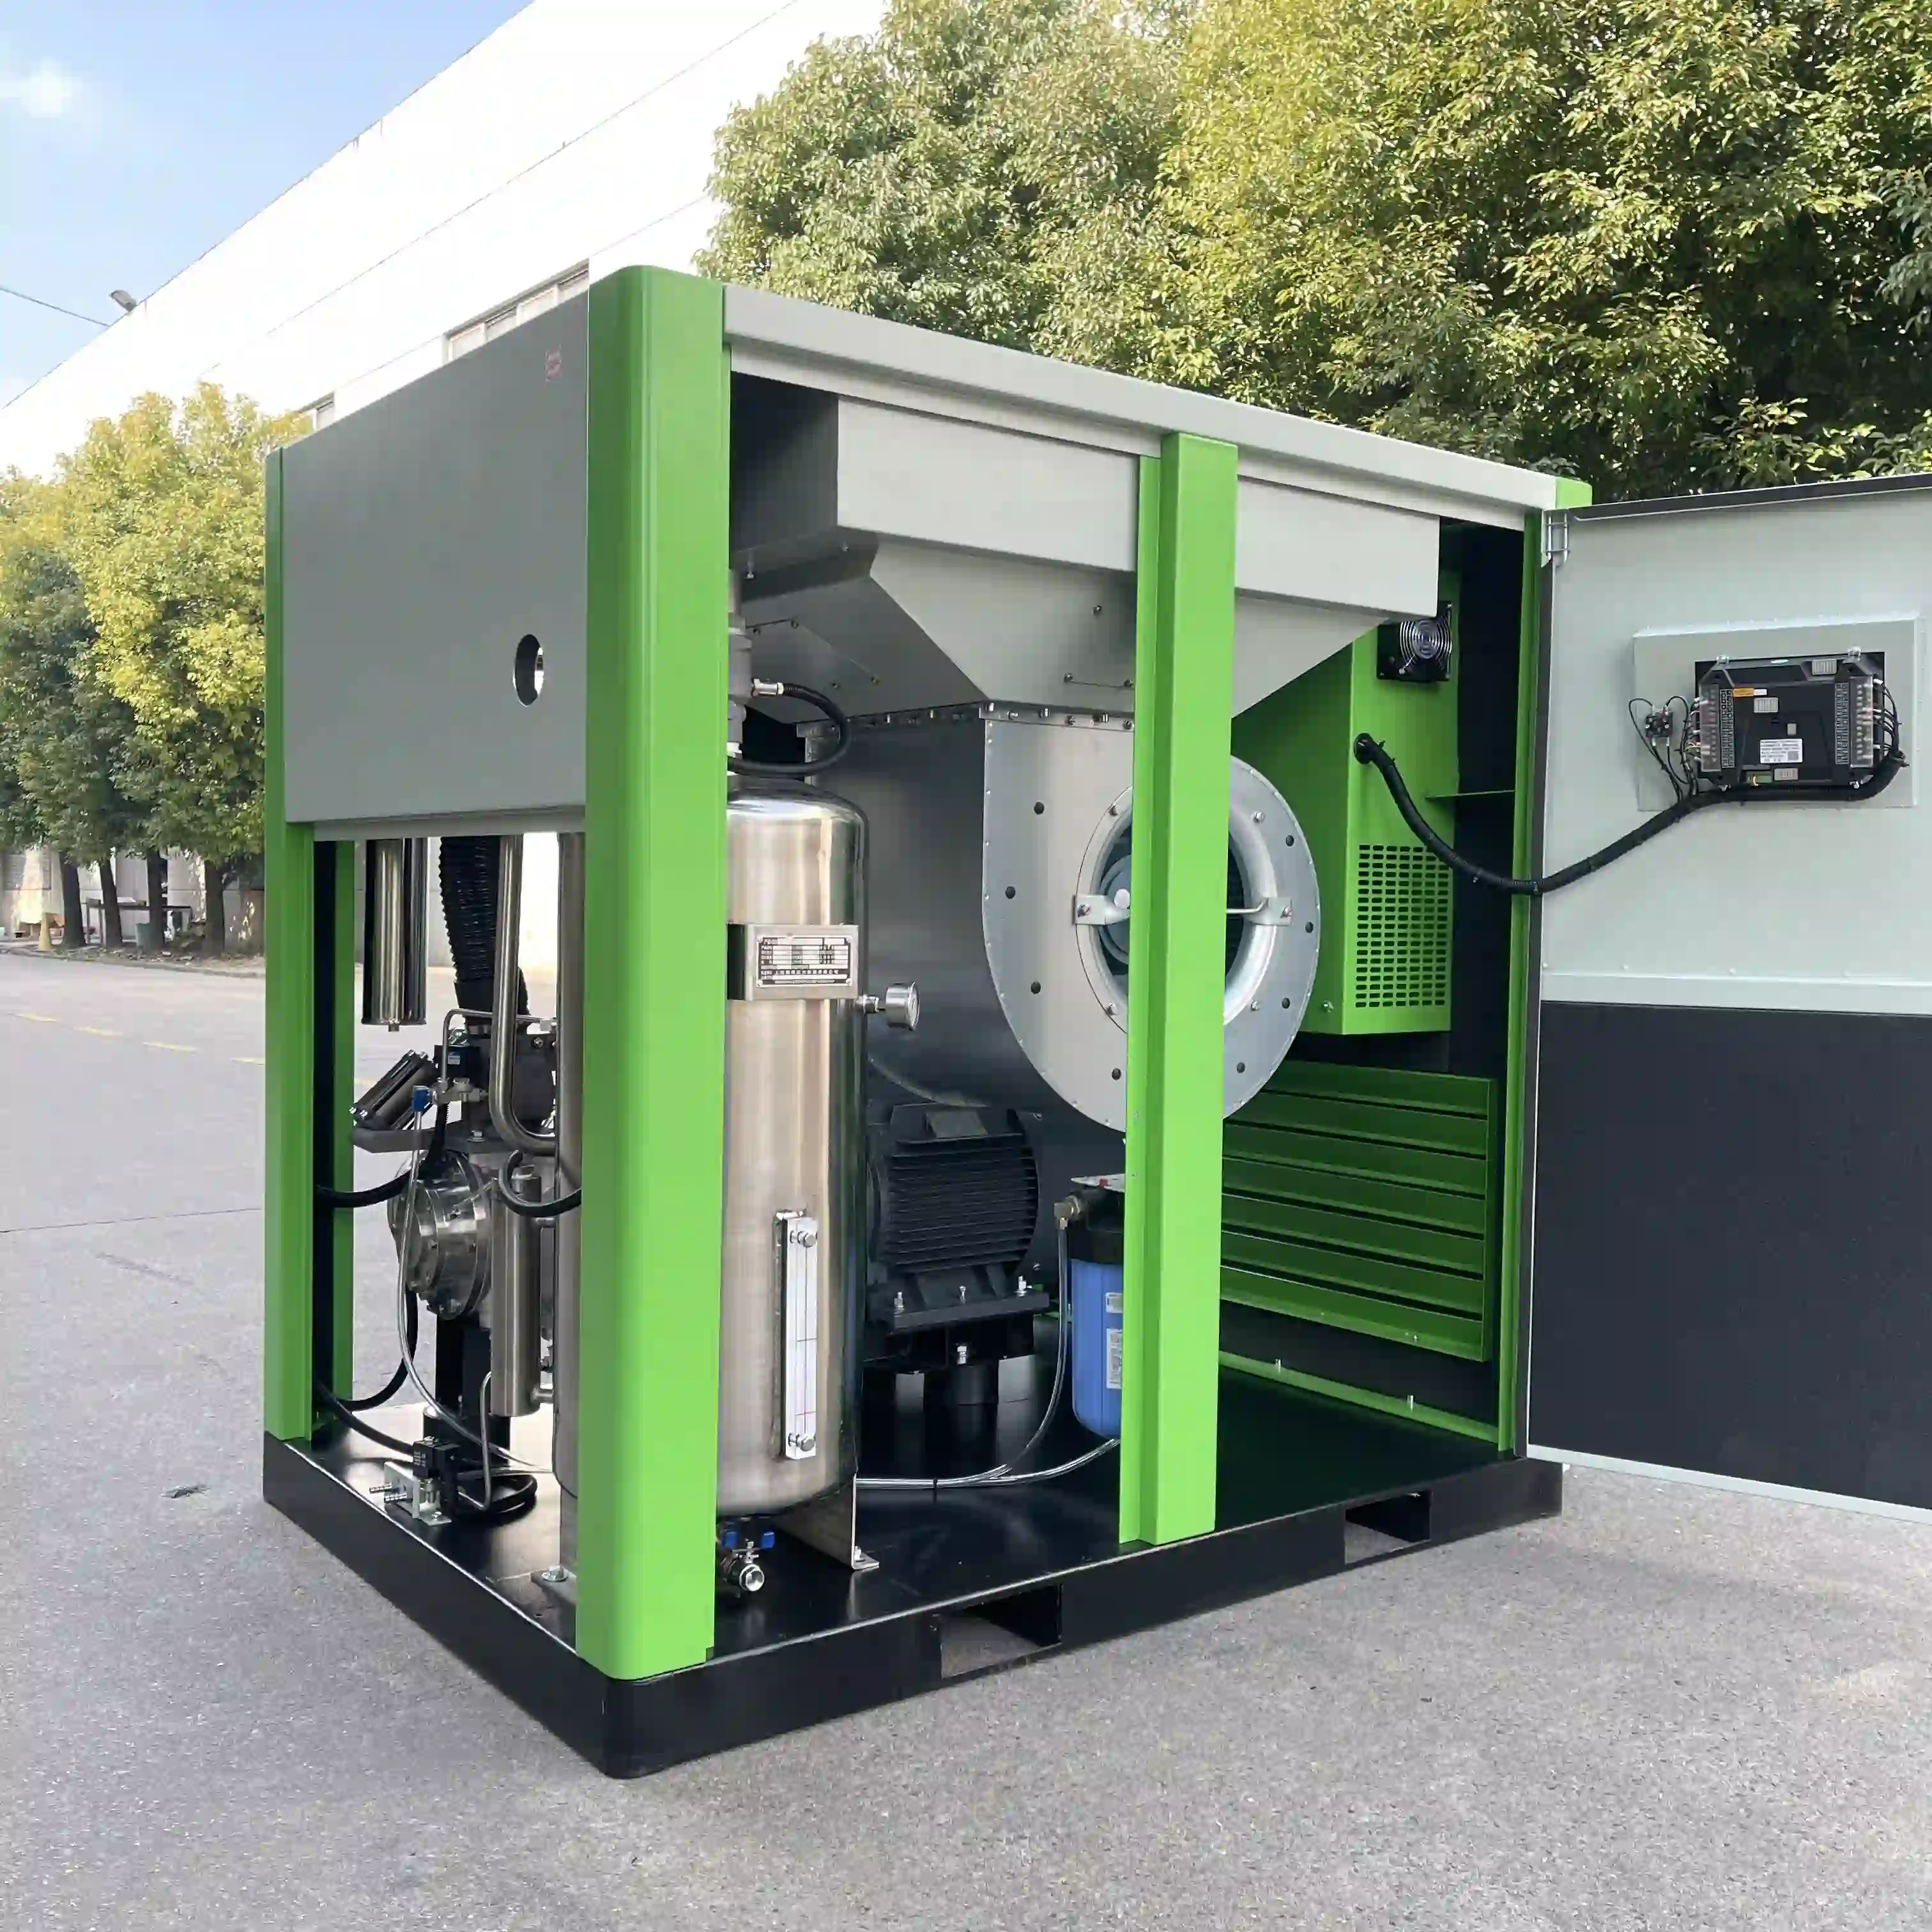
该类空压机通过水润滑替代传统油润滑,减少机械摩擦损耗,配合永磁变频技术,可根据用气需求动态调整转速,实现压力与能耗的平衡。例如,在低压供气场景(如0.15-0.4MPa)中,其能效比传统机型提升30%以上,同时压力输出更稳定。
二、纯度控制:全流程净化与实时监测
-
多级过滤与纯化技术
- 前置过滤:去除压缩空气中≥1μm的颗粒物,保护后续设备。
- 油水分离与凝聚过滤:通过活性炭吸附和分子筛技术,将油分含量降至≤0.003mg/m³(符合ISO 8573-1 Class 0标准),水分含量降至≤1ppm(露点温度≤-70℃)。
- 超滤单元:采用0.01μm过滤器,拦截亚微米级颗粒物,过滤效率≥99.999%,满足芯片制造对颗粒度的严苛要求(如ISO Class 1标准)。
-
无油水润滑空压机的纯度优势
该类空压机以纯水为润滑介质,从源头杜绝油污染风险,输出气体洁净度达ISO 8573-1 Class 0标准。其水润滑系统通过螺杆转子和精密间隙控制,减少金属颗粒磨损,进一步降低杂质生成。 -
实时监测与闭环反馈
- 部署在线激光粒子计数器和露点传感器,每24小时自动校准检测数据,生成符合SEMI F37标准的纯度报告。
- 当油分浓度、颗粒物含量或露点温度超出阈值时,系统自动触发报警并启动应急过滤程序,确保气体纯度始终符合工艺要求。
三、系统协同:设备与工艺的深度整合
-
管道与储罐设计
采用316L不锈钢或EP级镀锌钢管,内壁电抛光处理(Ra≤0.1μm),减少管道腐蚀与颗粒物沉积。气瓶内壁进行钝化处理(如10%硝酸浸泡+纯水冲洗),降低金属离子溶出风险,确保气体储存环节的纯度。 -
泄漏检测与预防
- 通过压力衰减法监测管网泄漏,结合氦质谱检漏法(灵敏度达10⁻¹² Pa·m³/s)定位微小泄漏点。
- 在关键部件(如光刻机激光器)定期维护中,采用质量流量监控与示踪气体法,持续监测气体消耗情况,异常时自动报警。
-
全流程风险管理
导入失效模式与影响分析(FMEA)方法,识别动力源、干燥系统和分配管网等环节的风险点,通过增加备用系统、优化维护计划和完善监控措施,将系统整体风险降低90%以上。
四、应用案例:无油水润滑空压机的实践效果
在某芯片制造企业中,采用无油水润滑空压机后,气体纯度显著提升:
- 油分含量从0.01mg/m³降至0.003mg/m³,满足高端制程对Class 0气体的需求;
- 颗粒物浓度从ISO Class 5提升至Class 1;
- 系统能效提升20%,年维护成本降低40%,同时符合环保要求(废油处理成本减少90%)。
总结
芯片制造中,气体压力和纯度的控制需通过精准调节技术、多级净化工艺、实时监测系统以及无油水润滑空压机的核心设备协同实现。该类空压机以水为润滑介质,从源头消除油污染风险,配合智能控制与全流程风险管理,可稳定输出高压、高纯度气体,为芯片制造提供关键保障。